پروفیلها و لولههای فلزی، ستون فقرات بسیاری از صنایع مدرن هستند؛ از ساخت سازههای ساختمانی و نردهها گرفته تا مبلمان فلزی، قفسهبندی، تجهیزات صنعتی و خطوط لوله. آنچه این قطعات را از یک محصول ساده به یک محصول بادوام، زیبا و مقاوم تبدیل میکند، پوشش سطح آنهاست. در میان روشهای مختلف پوششدهی، رنگ کورهای به دلیل دوام بالا، یکنواختی عالی، مقاومت در برابر خوردگی و سازگاری با محیط زیست، به گزینهای ایدهآل برای رنگآمیزی پروفیل و لوله فلزی تبدیل شده است.
رنگ کورهای پروفیل، نه تنها ظاهری حرفهای و مدرن به این قطعات میبخشد، بلکه عمر مفید آنها را در برابر شرایط سخت محیطی، رطوبت، مواد شیمیایی و سایش به طور قابلتوجهی افزایش میدهد. با این حال، اعمال این پوشش بر روی پروفیلها و لولهها، چالشهای خاص خود را دارد که نیازمند تجهیزات مناسب، آمادهسازی دقیق سطح و تنظیمات بهینه فرایند است. در این مقاله، قصد داریم به طور جامع، کاربرد رنگ کورهای در رنگآمیزی پروفیل و لوله فلزی را بررسی کنیم. ابتدا به مزایای این روش برای پروفیل و لوله میپردازیم. سپس انواع پروفیل و لولههای قابل رنگآمیزی، فرایند آمادهسازی سطح، روشهای اعمال رنگ و چالشهای خاص این قطعات را مرور میکنیم. در ادامه، کاربردهای صنعتی و نکات کلیدی برای دستیابی به بهترین نتیجه را بررسی مینماییم و در نهایت، با جمعبندی دو بخشی و پاسخ به سؤالات رایج، شما را برای انتخاب آگاهانه راهنمایی خواهیم کرد.
پس اگر به دنبال درک کامل از رنگ کورهای پروفیل و رنگآمیزی لوله فلزی با این روش هستید، تا انتهای این مقاله با ما همراه باشید.
مزایای رنگ کورهای برای پروفیل و لوله فلزی
رنگ کورهای که با نام رنگ پودری الکترواستاتیک نیز شناخته میشود، به دلیل ویژگیهای منحصربهفرد خود، مزایای متعددی را برای رنگآمیزی پروفیل و لوله فلزی ارائه میدهد که آن را از رنگهای مایع سنتی متمایز میکند.
۱. دوام و مقاومت فوقالعاده:
رنگ کورهای پروفیل پس از پخت در کوره، یک لایه پلیمری پیوسته و سخت ایجاد میکند که مقاومت بسیار بالایی در برابر ضربه، خراش، سایش، خوردگی و مواد شیمیایی دارد. این ویژگی، به ویژه برای پروفیلها و لولههایی که در معرض شرایط سخت محیطی یا تماس مکرر هستند، حیاتی است.
۲. یکنواختی و کیفیت ظاهری عالی:
رنگآمیزی پروفیل با رنگ کورهای، سطحی کاملاً یکنواخت، براق (یا مات) و عاری از حباب، جریانهای قطرهای و ناهمواری ایجاد میکند. این یکنواختی، به ویژه در پروفیلهای بلند و لولهها که سطح زیادی دارند، بسیار حائز اهمیت است و ظاهری حرفهای و مدرن به محصول میبخشد.
۳. چسبندگی عالی به سطوح فلزی:
نیروی الکترواستاتیک در مرحله پاشش و سپس واکنش پلیمریزاسیون در کوره، چسبندگی بسیار قوی بین رنگ کورهای و سطح فلز پروفیل یا لوله ایجاد میکند که از جدا شدن پوشش در طول زمان جلوگیری میکند. این چسبندگی، به ویژه در پروفیلهایی که ممکن است در حین حمل و نقل یا نصب دچار خمش یا ضربه شوند، اهمیت دارد.
۴. ضخامت قابل کنترل و یکنواخت:
رنگ کورهای پروفیل امکان کنترل دقیق ضخامت فیلم پوشش (معمولاً بین ۶۰ تا ۱۲۰ میکرون) را فراهم میکند. این کنترل دقیق، هم از نظر کیفیت و هم از نظر اقتصادی، مزیت بزرگی محسوب میشود و از هدررفت رنگ جلوگیری میکند.
۵. سازگاری با محیط زیست:
رنگ کورهای فاقد حلالهای آلی فرار (VOC) است و به همین دلیل، آلودگی هوا و خطرات سلامتی ناشی از استنشاق بخارات سمی را به شدت کاهش میدهد. همچنین امکان بازیافت پودر اضافی، به معنای تولید زباله صنعتی کمتر است.
۶. تنوع گسترده در رنگ، بافت و درجه براقیت:
رنگ کورهای در طیف وسیعی از رنگها، بافتها (براق، مات، چرمی، چکشی، سمبادهای و…) و درجههای براقیت موجود است. این تنوع، امکان سفارشیسازی ظاهر پروفیل و لوله را برای کاربردهای مختلف فراهم میکند.

انواع پروفیل و لوله قابل رنگآمیزی با رنگ کورهای
رنگ کورهای برای طیف گستردهای از پروفیلها و لولههای فلزی قابل استفاده است، اما انتخاب نوع پروفیل و آمادهسازی مناسب آن، تأثیر مستقیمی بر کیفیت نهایی پوشش دارد.
انواع پروفیل قابل رنگآمیزی:
پروفیلهای ساختمانی: شامل قوطیها، نبشیها، ناودانیها، تیرآهنها و لولههای ساختمانی که در ساخت سازههای فلزی، نردهها، حفاظها و دربهای فلزی کاربرد دارند.
پروفیلهای صنعتی: شامل پروفیلهای آلومینیومی (برای درب و پنجره)، پروفیلهای فولادی (برای قفسهبندی و رگال) و پروفیلهای خاص (برای تجهیزات صنعتی).
پروفیلهای تزئینی: شامل پروفیلهای دکوراتیو برای مبلمان فلزی، تابلوها و تجهیزات نمایشی.
انواع لوله قابل رنگآمیزی:
لولههای فولادی: شامل لولههای بدون درز، لولههای درزدار، لولههای گالوانیزه که در خطوط لوله، سازهها و تجهیزات صنعتی کاربرد دارند.
لولههای آلومینیومی: برای مصارف سبک و تزئینی.
لولههای مسی: در برخی کاربردهای خاص.
نکته مهم: رنگ کورهای پروفیل عمدتاً برای سطوح فلزی رسانا (فولاد، آلومینیوم، مس) استفاده میشود. برای پروفیلهای گالوانیزه، به دلیل وجود لایه روی، نیاز به آمادهسازی ویژه (مانند پیشگرمایش یا استفاده از پودرهای مخصوص) است تا از بروز عیوبی مانند حباب و عدم چسبندگی جلوگیری شود.
فرایند آمادهسازی سطح پروفیل و لوله پیش از رنگ کورهای
آمادهسازی سطح، مهمترین و حیاتیترین مرحله در رنگآمیزی پروفیل و لوله فلزی با رنگ کورهای است. کیفیت نهایی پوشش، چسبندگی و دوام آن، به طور مستقیم به کیفیت آمادهسازی سطح وابسته است. کوچکترین اثری از چربی، روغن، زنگزدگی یا گردوغبار روی سطح پروفیل یا لوله، میتواند منجر به عیوبی مانند چشم ماهی، حباب، پوستهشدن و چسبندگی ضعیف شود.
مراحل آمادهسازی سطح پروفیل و لوله:
۱. چربیزدایی (Degreasing):
اولین و اساسیترین مرحله، حذف کامل چربیها، روغنها و گریسها از سطح پروفیل یا لوله است. این کار معمولاً با استفاده از مواد شوینده قلیایی انجام میشود. روشهای چربیزدایی شامل:
چربیزدایی اسپری (تونل شستشو): برای تولید انبوه و پروفیلهای با اشکال ساده.
چربیزدایی غوطهوری (Dip Tank): برای پروفیلها و لولههای با اشکال پیچیده و نقاط کور.
۲. زنگزدایی (Rust Removal):
در صورت وجود زنگزدگی یا اکسیداسیون، باید این لایهها به طور کامل حذف شوند. برای این کار از دو روش اصلی استفاده میشود:
روشهای مکانیکی: مانند سندبلاست، شاتبلاست یا برسکشی سیمی. برای سطوح فولادی، سندبلاست تا درجه ۲/۵ SA توصیه میشود.
روشهای شیمیایی: مانند اسیدشویی که لایههای اکسیدی را با واکنش شیمیایی حل میکند.
۳. فسفاتهکاری (Phosphating):
برای افزایش چشمگیر چسبندگی و مقاومت به خوردگی، فسفاتهکاری انجام میشود. این مرحله، یک لایه نازک و متخلخل از فسفات روی سطح فلز ایجاد میکند که به عنوان یک بستر شیمیایی برای چسبندگی بهتر رنگ کورهای عمل میکند.
۴. خشککردن کامل (Drying):
پس از شستشو و عملیات شیمیایی، پروفیل یا لوله باید کاملاً خشک شود. این کار معمولاً در تونلهای هوای گرم انجام میگیرد تا هیچگونه رطوبتی در سطح یا منافذ فلز باقی نماند.
چالشهای خاص آمادهسازی پروفیل و لوله:
سطوح بلند و باریک: پروفیلها و لولهها معمولاً سطوح بلند و باریکی دارند که ممکن است در تونلهای شستشو به طور کامل تمیز نشوند. برای این قطعات، استفاده از روش غوطهوری یا دستگاههای اولتراسونیک توصیه میشود.
نقاط کور و درزها: پروفیلهای توخالی و لولهها ممکن است دارای نقاط کور و درزهای جوش باشند که دسترسی به آنها دشوار است. این نقاط باید به دقت تمیز شوند تا از بروز عیوب جلوگیری شود.
پروفیلهای گالوانیزه: به دلیل وجود لایه روی، این پروفیلها نیاز به پیشگرمایش (حدود ۲۰۰-۲۳۰ درجه) قبل از رنگآمیزی دارند تا گازهای محبوس خارج شوند و از بروز حباب جلوگیری شود.
روشهای اعمال رنگ کورهای بر پروفیل و لوله
اعمال رنگ کورهای بر روی پروفیل و لوله فلزی، بسته به ابعاد، شکل و حجم تولید، به روشهای مختلفی انجام میشود. انتخاب روش مناسب، تأثیر مستقیمی بر کیفیت، سرعت و بهرهوری فرایند دارد.
۱. روش الکترواستاتیک دستی:
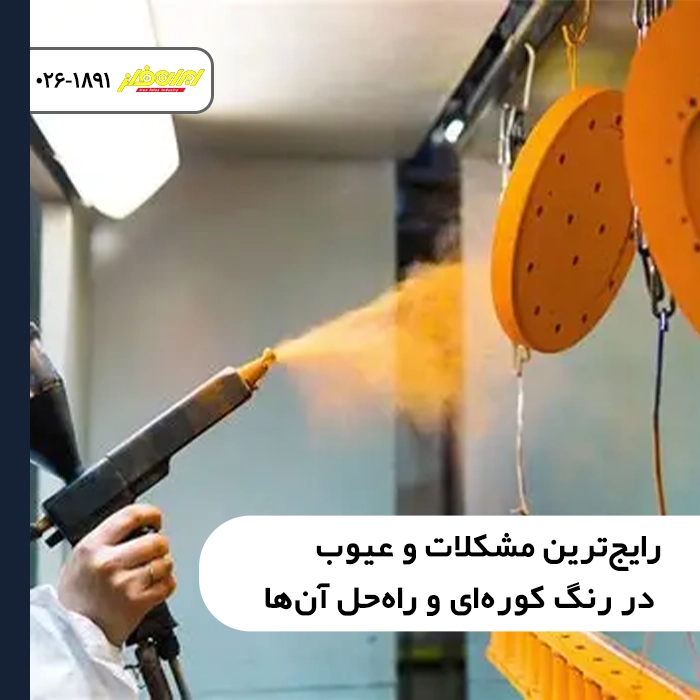
در این روش، اپراتور با استفاده از تفنگ الکترواستاتیک دستی، پودر رنگ را روی سطح پروفیل یا لوله میپاشد. این روش برای تولید کم، قطعات با اشکال پیچیده و کارگاههای کوچک مناسب است. دقت این روش به مهارت اپراتور بستگی دارد.
۲. روش الکترواستاتیک اتوماتیک (رباتیک):
در این روش، تفنگهای الکترواستاتیک روی بازوهای رباتیک یا ریلهای متحرک نصب میشوند و پودر را با سرعت و دقت بالا روی سطح پروفیل یا لوله پخش میکنند. این روش برای تولید انبوه و خطوط صنعتی مناسب است و یکنواختی بالاتری ارائه میدهد.
۳. روش غوطهوری در بستر سیال (Fluidized Bed):
در این روش، پروفیل یا لوله پیشگرمایش شده و سپس در یک بستر سیال از پودر رنگ غوطهور میشود. ذرات پودر به سطح داغ میچسبند و پس از پخت در کوره، یک لایه یکنواخت ایجاد میکنند. این روش برای پروفیلهای با اشکال پیچیده و نقاط کور مناسب است.
۴. روش ترکیبی (اسپری + غوطهوری):
برای برخی کاربردهای خاص، از ترکیب دو روش اسپری و غوطهوری استفاده میشود تا بهترین پوشش در تمام نقاط قطعه ایجاد شود.
نکات کلیدی در اعمال رنگ کورهای بر پروفیل و لوله:
آویز کردن صحیح: پروفیلها و لولهها باید به گونهای آویز شوند که تمام سطوح قابل دسترس باشند و پودر به طور یکنواخت روی آنها بنشیند.
اتصال زمین (ارت): اتصال زمین مناسب، برای ایجاد میدان الکترواستاتیک و جذب پودر به سطح فلز ضروری است.
تنظیم فاصله تفنگ: فاصله تفنگ تا سطح پروفیل یا لوله باید در محدوده ۱۵ تا ۲۵ سانتیمتر تنظیم شود.
کنترل ضخامت پوشش: ضخامت پوشش باید در محدوده ۶۰ تا ۱۲۰ میکرون کنترل شود.
پخت در کوره: پس از پاشش، پروفیل یا لوله باید در کوره پخت با دمای ۱۸۰ تا ۲۰۰ درجه سانتیگراد و زمان ۱۰ تا ۲۰ دقیقه پخت شود.
کاربردهای صنعتی رنگ کورهای پروفیل و لوله
رنگ کورهای پروفیل و رنگآمیزی لوله فلزی با این روش، در طیف گستردهای از صنایع کاربرد دارد. دوام بالا، یکنواختی سطح و مقاومت در برابر شرایط محیطی، این روش را به گزینهای ایدهآل برای بسیاری از کاربردهای صنعتی و تزئینی تبدیل کرده است.
کاربردهای رنگ کورهای پروفیل:
صنعت ساختمان و نما: پروفیلهای آلومینیومی درب و پنجره، نماهای کامپوزیت، حفاظهای فلزی، نردهها و سازههای فلزی سبک با رنگ کورهای پوشش داده میشوند. مقاومت بالای این پوشش در برابر شرایط جوی و اشعه UV، آن را برای مصارف بیرونی بسیار مناسب کرده است.
مبلمان فلزی و دکوراسیون: پروفیلهای فولادی و آلومینیومی برای تولید مبلمان اداری، بیمارستانی، رستورانی و خانگی با رنگ کورهای پوشش داده میشوند. تنوع بالای رنگ و بافت، امکان طراحی محصولات متنوع را فراهم میکند.
قفسهبندی و رگال: پروفیلهای فولادی برای ساخت قفسههای انبار، رگالهای فروشگاهی و قفسههای صنعتی با رنگ کورهای پوشش داده میشوند. دوام بالا و مقاومت در برابر ضربه، این پوشش را برای محیطهای صنعتی مناسب میکند.
تجهیزات صنعتی: پروفیلهای صنعتی در ساخت ماشینآلات، تجهیزات خطوط تولید و سازههای صنعتی با رنگ کورهای پوشش داده میشوند.
کاربردهای رنگ کورهای لوله:
خطوط لوله نفت، گاز و پتروشیمی: لولههای فولادی در خطوط انتقال نفت، گاز و مواد شیمیایی با رنگ کورهای (به ویژه اپوکسی و پلیاورتان) پوشش داده میشوند تا در برابر خوردگی و مواد شیمیایی مقاوم شوند.
لولههای ساختمانی و تأسیساتی: لولههای فولادی برای نردهها، داربستها، سازههای لولهای و تأسیسات با رنگ کورهای پوشش داده میشوند.
لولههای صنعتی و تجهیزات: لولههای فولادی در مبدلهای حرارتی، دیگهای بخار، تجهیزات پالایشگاهی با رنگ کورهای مقاوم پوشش داده میشوند.
لولههای تزئینی و مبلمان: لولههای فلزی در ساخت مبلمان، سازههای نمایشگاهی و تجهیزات دکوراتیو با رنگ کورهای پوشش داده میشوند.
نکات کلیدی برای دستیابی به بهترین نتیجه
برای دستیابی به بهترین نتیجه در رنگآمیزی پروفیل و لوله فلزی با رنگ کورهای، رعایت نکات زیر ضروری است:
۱. آمادهسازی دقیق سطح:
همانطور که اشاره شد، آمادهسازی سطح مهمترین عامل در کیفیت نهایی پوشش است. چربیزدایی کامل، زنگزدایی، فسفاتهکاری و خشککردن را هرگز نادیده نگیرید.
۲. انتخاب پودر مناسب:
پودر رنگ را بر اساس نوع فلز، شرایط محیطی و ظاهر مورد نظر انتخاب کنید. برای پروفیلهای گالوانیزه، از پودرهای مخصوص استفاده کنید.
۳. تنظیمات بهینه دستگاه:
ولتاژ، جریان، فشار هوا، فاصله تفنگ و دبی پودر را به درستی تنظیم کنید تا پوششی یکنواخت و بدون عیب ایجاد شود.
۴. کنترل دقیق دما و زمان پخت:
دمای پخت (۱۸۰-۲۰۰ درجه) و زمان ماندگاری (۱۰-۲۰ دقیقه) را طبق دستورالعمل سازنده پودر تنظیم کنید. از ترموکوپل برای پایش دمای واقعی قطعه استفاده کنید.
۵. آویز کردن صحیح:
پروفیلها و لولهها را به گونهای آویز کنید که تمام سطوح قابل دسترس باشند و پودر به طور یکنواخت روی آنها بنشیند. از قلابهای مناسب و اتصال زمین (ارت) مطمئن شوید.
۶. نگهداری منظم تجهیزات:
تفنگ الکترواستاتیک، کوره پخت، سیستم بازیافت پودر و سیستم تهویه را به طور منظم سرویس کنید تا عملکرد بهینه خود را حفظ کنند.
۷. آموزش اپراتور:
اپراتورها باید با اصول رنگآمیزی الکترواستاتیک و نکات ایمنی آشنا باشند تا از بروز خطاهای انسانی جلوگیری شود.
سخن پایانی
رنگ کورهای، به عنوان یکی از پیشرفتهترین و کارآمدترین روشهای پوششدهی صنعتی، نقش حیاتی در رنگآمیزی پروفیل و لوله فلزی ایفا میکند. مزایایی مانند دوام فوقالعاده، یکنواختی عالی، چسبندگی قوی، مقاومت در برابر خوردگی و سازگاری با محیط زیست، این روش را به گزینهای ایدهآل برای صنایع مختلف از ساختمان و مبلمان تا نفت و گاز و تجهیزات صنعتی تبدیل کرده است. با این حال، دستیابی به بهترین نتیجه، نیازمند آمادهسازی دقیق سطح، انتخاب پودر مناسب، تنظیمات بهینه دستگاه و کنترل دقیق دما و زمان پخت است.
توصیه نهایی ما این است که پیش از شروع رنگآمیزی پروفیل و لوله با رنگ کورهای، نیازهای دقیق پروژه خود را شناسایی کنید و با کارشناسان فنی مشورت نمایید. همچنین، با انجام تستهای آزمایشی روی قطعات کوچک، تنظیمات بهینه را برای هر نوع پروفیل و لوله پیدا کنید. با رعایت این اصول، میتوانید پوششی با بالاترین کیفیت، دوام و زیبایی ظاهری را به مشتریان خود ارائه دهید و محصولات خود را در بازار رقابتی متمایز کنید.
امتیاز شما به این برش لیزر ایران فلز برای این مقاله