صنعت خودروسازی نوین بر مبنای دو اصل حیاتی شامل افزایش طول عمر مفید قطعات در شرایط سخت جادهای و کاهش آلایندههای زیستمحیطی در فرآیندهای تولید استوار است. قطعات زیربندی خودرو، سیستمهای تعلیق، شاسی و اجزای پیشرانه در معرض مستقیم پرتاب سنگریزه (Chipping)، رطوبت دائمی، نمکهای جادهای ضد یخ و تغییرات شدید دمایی از منفی ۳۰ تا مثبت ۱۲۰ درجه سانتیگراد قرار دارند. تحلیل دقیق کاربرد و اهمیت رنگ کوره ای در صنعت قطعه سازی خودرو نشان میدهد که پوششهای پودری الکترواستاتیک به دلیل سختی ساختاری، انعطافپذیری فوقالعاده و مقاومت بیرقیب در آزمونهای خوردگی نمکی، جایگزین قطعی رنگهای سنتی پایه حلال (مایع) شدهاند. در مراکز مهندسی و پوششدهی صنعتی نظیر بخش خدمات رنگ کوره ای و ساخت سازه های فلزی در ایران فلز، استقرار تجهیزات استاندارد پیشدرمان و پخت کالیبره، بستر مطمئنی برای ارتقای دوام قطعات فلزی فراهم آورده است.
در این مقاله تحلیلی، ابتدا نقش مقاومت متالورژیکی و ضریب چسبندگی فیلم پودری در برابر عوامل خورنده را بازخوانی میکنیم تا چرایی گسترش کاربرد و اهمیت رنگ کوره ای در صنعت قطعه سازی خودرو روشن گردد؛ سپس اجزای اصلی خودرو نظیر فنرهای تعلیق، سابفریمها و رینگها را که عملکردشان وابسته به این نوع پوشش است بررسی خواهیم کرد. در ادامه، در قالب یک جدول فنی جامع، آزمونهای استاندارد خودروسازی از جمله سالت اسپری (Salt Spray Test) و تست ضربه شنی را مرور نموده و جنبههای اقتصادی و کاهش آلودگی را مدلسازی میکنیم تا معیاری جامع برای قطعهسازان صنایع خودرویی به دست آید.
دلایل فنی اولویت رنگ پودری الکترواستاتیک در خودروسازی
تغییر رویه خودروسازان جهانی از خطوط رنگ مایع به سمت رنگهای پودری، بر پایه دستاوردهای فیزیکی و شیمیایی اثباتشدهای شکل گرفته است که پایههای پوشش پودری الکترواستاتیک در خودروسازی را تثبیت میکند:
۱. حذف صددرصدی ترکیبات آلی فرار (Zero VOCs Emission)
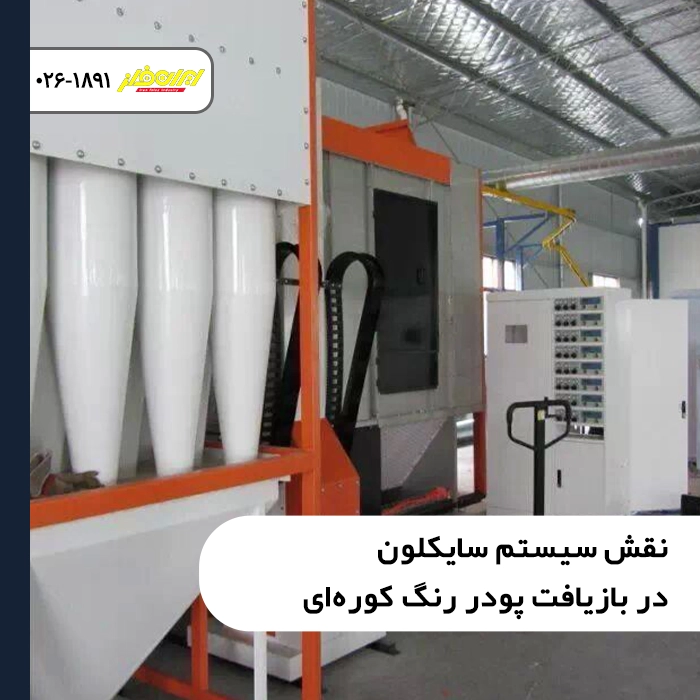
رنگهای پایه حلال حاوی تینر و ترکیبات فرار سمی هستند که تبخیر آنها خطرات زیستمحیطی جدی پدید میآورد. رنگهای پودری به هیچگونه حلال هیدروکربنی نیاز ندارند و پخت آنها صرفاً از طریق ذوب حرارتی و اتصالات عرضی زنجیرههای پلیمری در کوره صورت میگیرد. همچنین با بهکارگیری تجهیزات بازیافت گردابهای، پودرهای مازاد در مدار تولید حفظ میشوند که ابعاد آن در مقاله نقش سیستم سایکلون در بازیافت پودر رنگ کوره ای به تفصیل تبیین شده است.
۲. پوشش لبههای تیز و هندسههای پیچیده (Faraday Cage & Edge Coverage)
قطعاتی نظیر اکسلها و براکتهای نگهدارنده شاسی دارای خمها، سوراخها و زوایای تندی هستند که در رنگآمیزی سنتی دچار نازکی لایه یا شره میشوند. باردار شدن ذرات در سیستمهای الکترواستاتیک و سیالیت مذاب در کوره پخت، لایهای یکنواخت با ضخامت کنترلشده (بین ۶۰ تا ۱۰۰ میکرون) روی لبهها و مقاطع منحنی ایجاد میکند که نقشی محوری در ماندگاری رنگ کوره ای قطعات خودرو ایفا مینماید.
مهمترین قطعات مشمول رنگ کورهای در صنایع خودروسازی
طیف کاربرد این نوع پوششهای سخت حرارتی بر حسب فشار مکانیکی و میزان تماس با محیط به بخشهای زیر تفکیک میشود:
۱. شاسی، اکسل و بازوهای تعلیق (Chassis, Subframes & Control Arms)
اجزای شاسی زیرین اتومبیل هدف اصلی هجوم اکسیداسیون ناشی از آب، گلولای و نمکهای زمستانی هستند. اجرای رنگ آمیزی شاسی و اکسل با رنگ کوره ای بر پایه رزینهای هیبریدی اپوکسی-پلیاستر، مقاومت قطعات را در برابر زنگزدگی شیاری (Creep Corrosion) به سطوح بالاتر از ۱۰۰۰ ساعت در محیطهای مرطوب ارتقا میدهد.
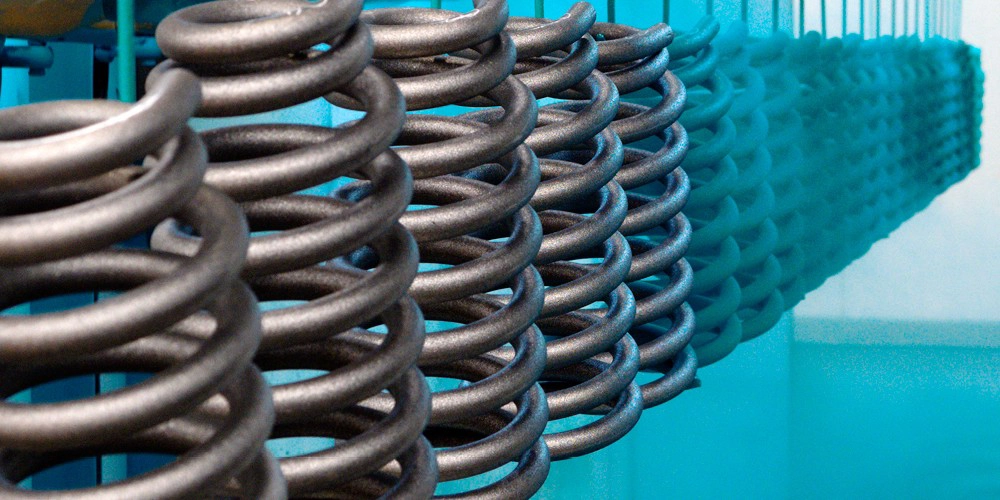
۲. فنر لول و میل تعادل (Coil Springs & Anti-Roll Bars)
فنرهای تعلیق در چرخه کاری خودرو پیوسته تحت تنشهای شدید پیچشی و فشاری قرار دارند. رنگهای مایع در اثر نوسان مداوم دچار ترکهای مویی شده و زمینه شکست خستگی فولاد را فراهم میسازند؛ اما فرمولاسیون ویژه پودرهای پلیاستر خودرویی به دلیل ازدیاد طول نسبی بالا (High Flexibility)، بدون پوسته شدن همگام با فنر خم و راست میشوند.
۳. رینگهای آلومینیومی و فولادی (Wheels & Rims)
پوشش چرخها علاوه بر زیبایی ظاهری باید توان مقاومت در برابر گرمای ناشی از لنت ترمز (Brake Dust Heat) و خط و خش سنگریزههای جاده را داشته باشد. استفاده از پلیاسترهای مقاوم به اشعه ماوراء بنفش (UV Resistant) مانع از زردشدگی و ماتشدن رینگها در گذر زمان میگردد.
جدول استانداردهای آزمون عملکردی رنگ کورهای در صنعت قطعهسازی خودرو
جدول زیر الزامات کیفی تدوینشده توسط خودروسازان معتبر برای قطعات پوششدادهشده را جمعبندی کرده است:
| نوع آزمون استاندارد آزمایشگاهی | کد استاندارد مرجع | حداقل شرط قبولی برای قطعات خودرو | هدف مهندسی از اجرای آزمون |
| تست پاشش مه نمک (Salt Spray) | ASTM B117 / ISO 9227 | حداقل ۱۰۰۰ ساعت بدون تاول یا پیشروی زنگ | سنجش مقاومت رنگ پودری در برابر سولت اسپری خودرو |
| تست مقاومت به سنگریزه (Chipping) | SAE J400 / ASTM D3170 | رده 7A یا بالاتر بر پایه سقوط ساینده تحت فشار | شبیهسازی برخورد مداوم شن و سنگ جاده در سرعتهای بالا |
| تست چسبندگی پس از غوطهوری در آب | ISO 2409 (Cross-Cut) | کلاس صفر یا 5B (عدم جدا شدن لبههای شطرنجی) | اطمینان از پیوند شیمیایی لایه فسفاته زیرین با بستر فلز |
| تست خمش روی سنبه استوانهای | ASTM D522 (Mandrel Bend) | خمش ۱۸۰ درجه بدون ترکخوردگی فیلم رنگ | ارزیابی انعطافپذیری رنگ روی فنرهای لول و قطعات تحت تنش |
| مقاومت در برابر سیالات خودرویی | ISO 2812-1 | مقاومت در برابر روغن موتور، بنزین و ضدیخ | جلوگیری از نرم شدن یا حل شدن لایه پوشش پلیمری |
اهمیت خطوط پیشدرمان شیمیایی در تضمین دوام رنگ قطعات خودرو
هیچ پوشش پودری پیشرفتهای بدون زیرسازی دقیق قادر به دوام آوردن در استانداردهای خودرویی نیست. فرآیند آمادهسازی چندمرحلهای پیش از ورود قطعه به کابین رنگآمیزی نقشی تعیینکننده دارد:
چربیگیری گرم چندمرحلهای: زدودن روغنهای کشش و محافظ پرسکاری با شویندههای قلیایی در دمای ۶۰ درجه سانتیگراد.
فسفاتهکاری تریکاتیونیک یا نانوسرامیک (Zinc / Zirconium Pretreatment): تشکیل لایه کریستالی نانومتری زیرین که مقاومت به سولت اسپری را به شکل تصاعدی بالا برده و مسیر خزش زنگار را مسدود میسازد.
شستوشو با آب دیونیزه (دمین): پایین آوردن هدایت الکتریکی سطح فلز به زیر ۲۰ میکروزیمنس جهت جلوگیری از ایجاد تاولهای اسمزی (Osmotic Blistering).
بر اساس دادههای ارائهشده در استانداردهای مهندسی پوششهای فلزی خودرو در وبسایت Society of Automotive Engineers، بیش از ۸۰ درصد از عیوب رد شدن قطعات در تستهای مه نمک، ناشی از رسوب ناقص فسفاته یا شستوشوی ضعیف است و ارتباطی با ضخامت خود رنگ پودری ندارد.
جهت دریافت مشاورههای فنی متالورژیکی، استعلام خدمات پوششدهی صنعتی و رنگآمیزی کورهای انواع قطعات حساس فولادی و آلومینیومی، میتوانید از طریق صفحه استعلام قیمت و مشاوره در ایران فلز با تیم مهندسی ما در ارتباط باشید.
فرمول محاسبه هزینه اقتصادی پوشش هر متر مربع قطعه خودرو
برای مقایسه توجیه مالی خطوط پودری در برابر رنگ مایع در خطوط انبوه، از رابطه جامع زیر استفاده میشود:
هزینه رنگآمیزی هر متر مربع = (قیمت هر کیلوگرم پودر ضربدر ضخامت فیلم بر حسب میکرون ضربدر چگالی پودر) تقسیم بر (راندمان بازیافت سیستم ضربدر ۱۰) + هزینه گاز مصرفی کوره پخت به ازای سطح
به صورت رابطه محاسباتی استاندارد:Unit Coating Cost = [ (Powder Price/kg × Film Thickness (µm) × Specific Gravity) / (Transfer Efficiency × 10) ] + Oven Energy Cost/m²
در این متغیرها:
Film Thickness: ضخامت فیلم رنگ که برای قطعات شاسی معمولاً ۷۰ تا ۸۰ میکرون تنظیم میگردد.
Specific Gravity: چگالی پودر مصرفی (معمولاً ۱.۴ تا ۱.۷ گرم بر سانتیمتر مکعب).
Transfer Efficiency: راندمان تجمیعی پاشش و بازیافت که با سیستمهای مدرن سایکلون به بیش از ۹۵ درصد میرسد.
سخن پایانی
پوششهای الکترواستاتیک صنعتی فراتر از یک لایه رنگآمیزی ساده، یک فناوری محافظت متالورژیکی استراتژیک در زنجیره تأمین خودروسازی هستند. همانطور که در این تحلیل تخصصی بررسی شد، درک عمیق از کاربرد و اهمیت رنگ کوره ای در صنعت قطعه سازی خودرو نشان میدهد که مقاومت ساختاری در برابر خراشهای سنگلاخی، مهار خوردگی در آزمونهای سولت اسپری تا فراتر از ۱۰۰۰ ساعت و امکان دستیابی به ضخامت یکنواخت روی شاسی و قطعات تعلیق، پوششهای پودری را به استانداردی بدون جایگزین تبدیل کرده است. بهرهگیری از پوشش پودری الکترواستاتیک در خودروسازی همگام با آمادهسازی شیمیایی سطح، ضامن حفظ ایمنی، استحکام فیزیکی و کاهش هزینههای گارانتی در خودروهای مدرن خواهد بود.
امتیاز شما به این برش لیزر ایران فلز برای این مقاله