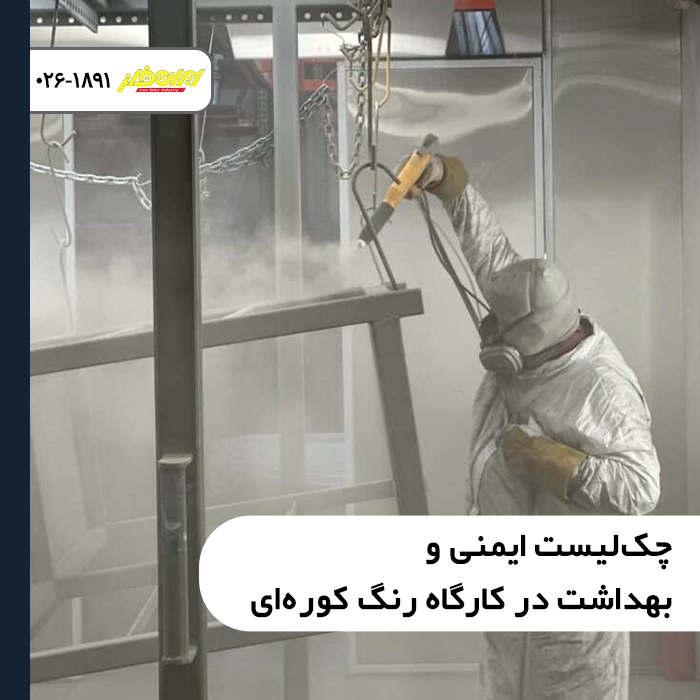
پوششدهی فلزات با فرآیند رنگ پودری الکترواستاتیک و پخت حرارتی درون کوره، یکی از حساسترین و تکمیلیترین مراحل در خطوط ساخت و تولید مقاطع فلزی است که مقاومت خوردگی و زیبایی ظاهری شیتها را به حداکثر میرساند. با این حال، وجود گرد و غبار معلق رنگهای پلیمری، ولتاژهای بالای گانهای پاشش (تا ۱۰۰ کیلوولت) و دمای فراتر از ۲۰۰ درجه سانتیگراد کورههای پخت، محیط این واحدها را در زمره فضاهای پرریسک صنعتی قرار میدهد. عدم پایبندی به یک چک لیست ایمنی و بهداشت در کارگاه رنگ کوره ای استاندارد، میتواند حوادث ناگواری نظیر انفجار غبارات پودری، اشتعال مشعلهای گازی کوره، ایست قلبی ناشی از اتصال کوتاه الکتریکی و بیماریهای ریوی مزمن برای پرسنل ایجاد کند. در خطوط تولید و مونتاژ قطعات صنعتی، از جمله بخش تخصصی خدمات برش لیزر فلزات مجموعه لیزر برش، پس از برش تمیز شیتها، اجرای بینقص پروتکلهای رنگکاری متضمن حفظ ارزش کیفی محصول نهایی است.
در این مقاله راهنما، ابتدا ساختار خطرات پنهان در کارگاههای رنگ الکترواستاتیک از جمله ریسک انفجار ابر غبار (Dust Explosion) و سوختگیهای حرارتی را واکاوی میکنیم؛ سپس در قالب گامهای عملیاتی، چکلیست بازرسی روزانه پیش از استارت شامل پایش سیستم ارتینگ و کنترل هوای فشرده را بررسی خواهیم کرد. در ادامه، در یک جدول مقایسهای کاربردی، حدود مجاز پارامترهای ایمنی و بهداشتی را تدوین کرده و استانداردهای تجهیزات حفاظت فردی (PPE) و تهویه سایکلون را بر اساس مراجع بینالمللی ارزیابی مینماییم تا با جمعبندی مدیریتی، نقشه راهی مطمئن برای صیانت از سلامت پرسنل و ارتقای ایمنی کارگاه فراهم سازیم.
خطرات اصلی و تهدیدات بهداشتی در فرآیند رنگکاری کورهای
پیش از تدوین اقدامات پیشگیرانه، شناخت ریسکهای حاکم بر سالنهای پوشش پودری الزامی است. حوادث این محیطها عموماً در چهار گروه طبقهبندی میشوند:
انفجار غبارات پلیمری معلق (Dust Explosion): ذرات میکرونی رنگ پودری (عمدتاً بر پایه رزینهای اپوکسی و پلیاستر) زمانی که در هوای کابین به تراکم معینی برسند، در صورت وجود کوچکترین جرقه ناشی از الکتریسیته ساکن به شدت منفجر میشوند.
شوک الکتریکی ناشی از ولتاژ بالا: دستگاههای پاشش الکترواستاتیک ولتاژی بین ۶۰ تا ۱۰۰ کیلوولت برای باردار کردن ذرات رنگ تولید میکنند. در صورت نقص در سیستم اتصال به زمین (Earth)، خطر برقگرفتگی شدید اپراتور وجود دارد.
مسمومیت تنفسی و بیماریهای ریوی: تنفس ذرات ریز بدون تجهیزات تنفسی استاندارد، به رسوب پلیمر در ریه و ابتلا به بیماریهای انسدادی تنفسی مزمن منجر میگردد. برای آشنایی با شیوههای آمادهسازی قطعات پیش از پاشش، بخش مقالات در وبلاگ لیزر برش راهنمای مناسبی است.
سوختگیهای حرارتی و نشت گاز مشعل کوره: کار در کنار کورههای حرارتی با دمای ۱۸۰ تا ۲۲۰ درجه سانتیگراد، خطرات خفگی ناشی از محصولات احتراق مشعلهای گازی و سوختگی حین جابهجایی کالسکه قطعات را به همراه دارد.
فاز اول: چکلیست بازرسی روزانه بر اساس چک لیست ایمنی و بهداشت در کارگاه رنگ کوره ای
تکنسین خط موظف است در ابتدای هر شیفت کاری موارد زیر را گامبهگام بررسی و چکلیست سلامت را امضا کند:
۱. پایش سیستم ارتینگ و اتصالات الکتریکی
تست مقاومت چاه ارت: مقاومت اتصال به زمین برای کل خط، به ویژه قلابهای آویز قطعات (Jigs)، باید کمتر از ۱ مگااهم باشد.
تمیزکاری مداوم قلابها: لایههای ضخیم رنگ پختهشده روی آویزها عایق الکتریسیته هستند؛ عدم پاکسازی این لایهها مانع از تخلیه بار الکتریکی قطعه شده و سبب جهش جرقه میان گان و قطعه کار میشود.
ارتینگ کابین پاشش و کانوایر: بدنه فلزی کابین، مخزن پودر (Fluidized Bed) و خطوط انتقال کانوایر باید دارای کابل اتصال مستقیم مسی به شینه ارت مرکزی باشند.
۲. بررسی سیستم تهویه، سایکلون و فیلترهای بازیابی
سرعت مکش هوا در دهانه ورودی کابین پاشش نباید از ۰.۵ متر بر ثانیه کمتر باشد تا ذرات معلق پودر به فضای آزاد سالن فرار نکنند.
مخزن تهنشینی سایکلون و کارتریجهای فیلتر باید پیش از شروع شیفت از نظر عدم گرفتگی و پارگی بررسی شوند.
کارکرد صحیح سیستم پالسجت (شوک معکوس باد) برای تکاندن غبار از روی فیلترها تست شود.
۳. ایمنی کوره پخت حرارتی و سیستم سوخترسانی
بررسی عملکرد سیستم کنترل الکترونیکی مشعل، چشم الکترونیکی (فتوسل) و فلکه قطع گاز اضطراری.
کارکرد مداوم فن کانوکشن (سیرکولاسیون هوای داغ کوره) به منظور جلوگیری از تجمع موضعی گازهای قابل اشتعال در سقف کوره.
عایقبندی دیوارهها به نحوی که دمای پوسته خارجی کوره در حین کار در حداکثر توان از ۵۰ درجه سانتیگراد بیشتر نشود.
جدول حدود مجاز و استانداردهای عملیاتی ایمنی در کارگاه رنگ
برای سنجش مداوم شرایط کارگاهی، رعایت شاخصهای جدول زیر بر اساس استانداردهای صنعتی ضروری است:
| ایستگاه کاری | فاکتور کنترلی | حد مجاز استاندارد | پیامد عدول از استاندارد |
| کابین پاشش | مقاومت الکتریکی آویزها تا زمین | کمتر از $10^6$ اهم (۱ مگااهم) | ایجاد جرقه الکتریسیته ساکن و انفجار غبار |
| کابین پاشش | سرعت جریان هوا در بازشوها | حداقل ۰.۴ تا ۰.۵ متر بر ثانیه | فرار غبار رنگ به محیط تنفسی سالن |
| محیط عمومی | غلظت گرد و غبار تنفسی معلق | کمتر از ۵ میلیگرم بر متر مکعب | رسوب ذرات در ریه و فیبروز ریوی |
| کوره پخت | سنسور خاموشی شعله مشعل | عملکرد در کمتر از ۲ ثانیه | تجمع گاز خام در محفظه کوره و انفجار حرارتی |
| پایان کار | تخلیه الکتریسیته ساکن تجهیزات | صفر ولت روی بدنه مخازن پودر | شوک الکتریکی و تخلیه ناگهانی بار روی اپراتور |
الزامات تجهیزات حفاظت فردی (PPE) و بهداشت تنفسی
مطابق با دستورالعملهای رسمی استاندارد تهویه و حفاظت تنفسی OSHA در کارگاههای پوششدهی، حضور در محیط رنگکاری نیازمند تجهیزات حفاظتی اختصاصی است:
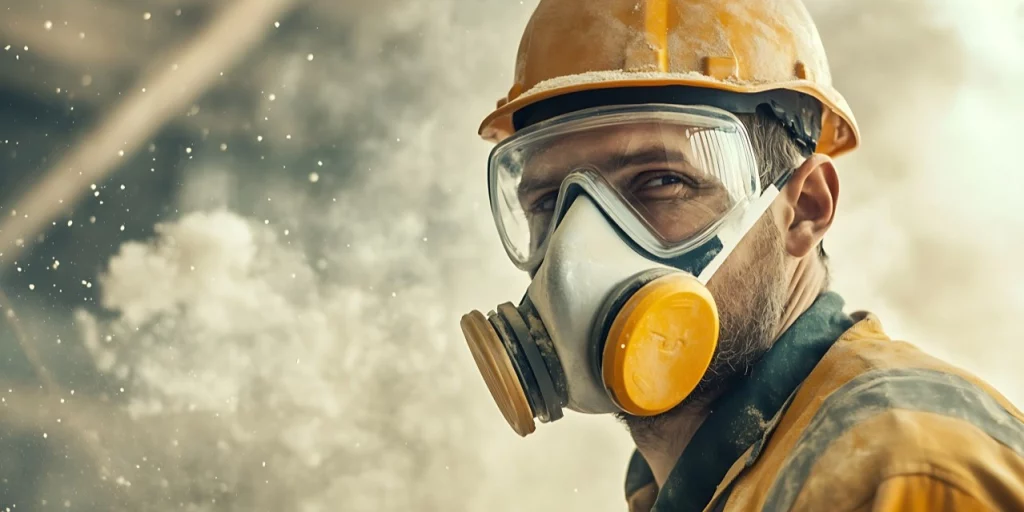
ماسکهای تنفسی نیمصورت با فیلتر P100 یا FFP3: ماسکهای کاغذی ساده به هیچ عنوان مانع ورود ذرات باردار میکرونی به آلوئولهای ریه نمیشوند. استفاده از ماسک مجهز به کارتریج ذرات با راندمان ۹۹.۹۷٪ الزامی است.
لباس کار و کفش آنتیاستاتیک (Anti-Static): لباسهای تولیدشده از الیاف پلیاستر یا اکریلیک بر اثر سایش بارهای ساکن سنگین تولید میکنند. لباس کار اپراتور باید ۱۰۰٪ کتان دارای نخهای رسانای کربنی باشد و کفشها از نوع هدایتکننده الکتریسیته (Conductive Shoes) انتخاب شوند.
عینک محافظ پوششدار (Goggles): جلوگیری از ورود ذرات پودر رنگ خشک به چشم که میتواند به تحریک شدید قرنیه و التهاب پلک بینجامد.
دستکشهای نسوز و ضد سایش: برای جابهجایی قطعات خروجی از کوره پخت، استفاده از دستکشهای کولار یا چرم ضخیم با عایقبندی حرارتی تا دمای ۲۵۰ درجه سانتیگراد الزامی است. در صورتی که تمایل به سفارش قطعات دقیق برشخورده با روکش رنگ استاتیک دارید، صفحه تماس با کارشناسان لیزر برش مرجع ارتباط مستقیم با ماست.
دستورالعمل شستوشو، چربیگیری و آمادهسازی سطح
پیش از ورود قطعات به ایستگاه پاشش، مراحل چربیگیری و فسفاته الزامی است؛ این فاز شیمیایی نیز نیازمند ضوابط بهداشتی ویژه است:
استفاده از حوضچههای اسید و دپیکاتور: وانهای شستوشوی گرم باید مجهز به تهویه مکنده لبهای (Lip Exhaust) باشند تا گازهای اسیدی در محیط کارگاه استنشاق نشوند.
پوشش ایمنی پرسنل شستوشو: پیشبندهای پلاستیکی ضد اسید، دستکشهای نیتریل بلند و چکمههای لاستیکی مقاوم به قلیا برای کارکنان این بخش اجباری است.
تعبیه دوش و چشمشوی اضطراری: در فاصله کمتر از ۱۰ متری حوضچههای چربیگیری شیمیایی، وجود دوش اضطراری با جریان آب پرفشار برای شستوشوی فوری در حوادث پاشش اسید الزامی است.
سخن پایانی
پیادهسازی دقیق مفاد چک لیست ایمنی و بهداشت در کارگاه رنگ کوره ای تنها یک الزام بوروکراتیک و سازمانی نیست، بلکه ضامن بقای نیروی انسانی متخصص، حفظ تجهیزات گرانقیمت پاشش و کوره، و ارتقای استاندارد کیفی پوششدهی فلزات است. همانطور که در این راهنما تبیین شد، کنترل پیوسته مقاومت سیستم اتصال به زمین (ارتینگ)، پایش مستمر فشار تهویه سایکلونها، بهکارگیری تجهیزات حفاظت فردی ضداستاتیک و بازرسی سنسورهای گاز کوره پخت، شاکله اصلی یک خط رنگکاری ایمن و پایدار را شکل میدهند. رعایت موبهموی این چکلیست، ریسک حوادث مرگبار انفجار غبار و مسمومیتهای ریوی را به صفر رسانده و بهرهوری اقتصادی خط تولید را تضمین میکند.
امتیاز شما به این برش لیزر ایران فلز برای این مقاله