پوششهای پودری الکترواستاتیک به دلیل سختی بالا، مقاومت در برابر هوازدگی و تنوع بافتهای مدرن، به عنوان انتخاب برتر در صنایع فلزی شناخته میشوند؛ اما بزرگترین کابوس تولیدکنندگان سازههای ساختمانی، پوستهشدن و جدا شدن ورقهای رنگ پس از گذشت چند ماه از تحویل پروژه است. بررسی علمی راههای افزایش چسبندگی و کیفیت نهایی رنگ کوره ای ثابت میکند که کیفیت یک لایه پلیمری پختهشده، بیش از آنکه وابسته به مارک پودر مصرفی باشد، در گرو آمادهسازی متالورژیکی زیرلایه، پروفیل زبری آهن و کالیبراسیون دقیق دمای پخت کوره است. فیلم رنگ کورهای بدون برقراری پیوند مکانیکی و مولکولی با بستر فلزی، تنها مانند یک روکش پلاستیکی شکننده عمل میکند که با نفوذ کوچکترین رطوبت، دچار خوردگی زیرلایه (Under-Film Corrosion) میشود. در خطوط تولید و کارگاههای مدرن نظیر بخش تخصصی خدمات ساخت درب و پنجره فلزی در ایران فلز، پیادهسازی پروتکلهای گامبهگام زیرسازی، ضامن دستیابی به بالاترین دوام در برابر ضربه و رطوبت پایدار است.
در این مقاله راهنما، ابتدا فرآیندهای شیمیایی چربیگیری و فسفاتهکاری را تشریح میکنیم تا نقش آمادهسازی سطح در افزایش چسبندگی و کیفیت نهایی رنگ کوره ای آشکار گردد؛ سپس متدهای مکانیکی ایجاد زبری نظیر سندبلاست و شاتبلاست را موشکافی خواهیم کرد. در ادامه، در قالب یک جدول مهندسی، عیوب رایج چسبندگی و علل ریشهای آنها را تفکیک نموده و آزمونهای استاندارد نظیر تست کراس کات (Cross-Hatch Test) و تست خمش را تحلیل مینماییم تا با یک نتیجهگیری کاربردی، دانش کاملی برای تثبیت چسبندگی رنگ کوره ای روی آهن به دست آورید.
اهمیت پیشدرمان شیمیایی در چسبندگی رنگ کوره ای روی آهن
بیش از ۷۰ درصد از علل ورآمدن رنگ، ناشی از باقی ماندن آلودگیهای نامرئی روی مقاطع آهنی است. پروفیلهای فولادی در کارخانجات نورد به روغنهای محافظ و اکسیدهای حرارتی (Mill Scale) آلوده میشوند. برای تضمین افزایش چسبندگی و کیفیت نهایی رنگ کوره ای، اجرای فرآیند پیشدرمان (Pretreatment) شامل مراحل زیر اجباری است:
۱. چربیگیری گرم غوطهوری یا اسپری (Hot Alkaline Degreasing)
وجود حتی یک لکه میکرونی از چربی صنعتی، مانع از تماس پودر باردار با اتمهای آهن میشود. شستوشو در وانهای قلیایی گرم (دمای ۵۰ تا ۶۵ درجه سانتیگراد) با دترجنتهای ویژه، پیوندهای هیدروکربنی گریس و روغن را هیدرولیز کرده و سطحی کاملاً قطبی و آبدوست ایجاد میکند.
۲. اسیدشویی و زنگزدایی (Pickling)
لایههای اکسید آهن و زنگزدگیهای سطحی باید در محلول اسید کلریدریک یا اسید سولفوریک مهارشده حل شوند. عدم زدودن زنگار زیرین، پایداری پوشش را نابود میسازد.
۳. فسفاتهکاری آهن یا روی (Iron / Zinc Phosphating)
شاهکلید افزایش چسبندگی و کیفیت نهایی رنگ کوره ای، تشکیل لایه تبدیل شیمیایی فسفاته است. در این فرآیند، بلورهای میکرونی فسفات آهن یا روی روی سطح فلز رشد میکنند. این کریستالها سطحی متخلخل شبیه ریشه گیاه به وجود میآورند که رزین مذاب پودری به درون حفرات آن قفل فیزیکی شده و کیفیت نهایی رنگ پودری الکترواستاتیک را تا چندین برابر افزایش میدهد. برای آموزش پاشش روی این سطوح، مطالعه مقاله راهنمای استفاده از پیستوله الکترواستاتیک در رنگ کوره ای پیشنهاد میشود.
متدهای مکانیکی و ایجاد پروفیل زبری مناسب (Surface Profile)
علاوه بر شستوشوی شیمیایی، زبری سطح آهن پیوند مکانیکی (Mechanical Interlocking) فیلم رنگ را تقویت میکند:
سندبلاست و گریتبلاست: پرتاب ذرات ساینده مسباره یا فولادی با هوای فشرده، لایههای سرسخت اکسیدی را کنده و پروفیل زبری معادل ۳۰ تا ۵۰ میکرون پدید میآورد.
پیشگیری از زبری بیش از حد (Anchor Pattern Peak): اگر زبری سطح بیش از ۷۰ میکرون باشد، قلههای تیز آهن از لایه رنگ بیرون زده و نقاط آغازی برای زنگزدگی سریع (Pinpoint Rusting) تشکیل میدهند. کنترل عمق زبری برای تضمین چسبندگی رنگ کوره ای روی آهن بسیار حیاتی است.
جدول مهندسی عیبیابی و راههای افزایش چسبندگی و کیفیت نهایی رنگ کورهای
جدول زیر علائم ضعف چسبندگی، دلایل متالورژیکی و روشهای اصلاحی را برای محیطهای کارگاهی فرمولبندی کرده است:
| عیب مشاهدهشده در قطعه | علت فنی ضعف چسبندگی | اقدام اصلاحی مهندسی |
| ورآمدن ورقهای رنگ با ضربه کوچک | عدم چربیگیری کامل، پخت ناقص در کوره | تنظیم غلظت وان چربیگیری، افزایش زمان ماندگاری در دمای ۱۸۰ درجه. |
| تاول زدن رنگ در شرایط مرطوب (Blistering) | باقی ماندن نمکهای محلول و آبکشی ضعیف | شستوشو با آب دیونیزه (دمین) پس از فسفاته و سنجش هدایت الکتریکی آبکشی. |
| ایجاد حباب و حفرات سوزنی (Pinholes) | نفوذ گاز ناشی از رطوبت یا منافذ گالوانیزه | پیشگرمایش قطعه قبل از پاشش پودر جهت خروج گازهای به دام افتاده (Degassing). |
| مات شدن و شکنندگی فیلم رنگ | سوختن رنگ در اثر دمای فراتر از ۲۱۰ درجه | کالیبراسیون ترموکوپلهای کوره پخت و تنظیم سیرکولاسیون هوای داغ. |
| رد تست کراس کات با جدا شدن لبهها | لایه فسفاته بیش از حد ضخیم و پودری | کاهش زمان غوطهوری در وان فسفاته و کنترل اسیدیته کل و آزاد (Total/Free Acid). |
نقش کالیبراسیون دمای کوره پخت در کیفیت نهایی رنگ پودری الکترواستاتیک
رسیدن به ساختار اتصالات عرضی (Cross-Linking) در رزینهای پودری، نیازمند اعمال منحنی پخت دقیق است. اشتباه رایج بسیاری از کارگاهها، اتکا به دمای هوای کوره به جای دمای واقعی فلز (Metal Temperature) است. اگر چهارچوب یک درب آهنی سنگین با ضخامت بالا وارد کوره شود، دقایق زیادی طول میکشد تا خود آهن به دمای ۱۸۰ تا ۲۰۰ درجه سانتیگراد برسد.
اگر زمانبندی از لحظه ورود قطعه محاسبه شود، پودر پیش از رسیدن آهن به دمای پیوند ذوب شده و پلیمریزاسیون ناقص میماند که مستقیماً به کاهش چسبندگی منتهی میگردد. بر اساس استانداردهای بینالمللی ارائهشده در استاندارد تست چسبندگی و آمادهسازی سطح در وبسایت ASTM International، قطعه باید حداقل ۱۰ تا ۱۵ دقیقه در دمای اسمی فلز باقی بماند تا پخت کامل رخ دهد.
جهت دریافت مشاوره متالورژیکی، استعلام پروژههای ساختمانی و رنگآمیزی کورهای با بالاترین استانداردهای مقاومتی، میتوانید از طریق صفحه استعلام قیمت و مشاوره در ایران فلز با مهندسان ما در ارتباط باشید.
استانداردهای آزمون چسبندگی: تست کراس کات (Cross-Hatch Test)
برای سنجش میدانی موفقیت در پیادهسازی راههای افزایش چسبندگی و کیفیت نهایی رنگ کوره ای، از تستهای تخریبی و غیرتخریبی استاندارد استفاده میشود:
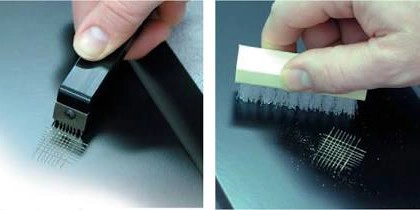
۱. تست خراش متقاطع یا کراس کات (ASTM D3359 / ISO 2409)
در این آزمون، با استفاده از یک تیغه چندلبه، شبکهای شطرنجی از خطوط با فواصل ۱ یا ۲ میلیمتر روی فیلم رنگ بریده میشود تا تیغه به بستر آهن برسد. سپس چسب نواری مخصوص با فشار روی شبکه چسبانده شده و با زاویه ۱۸۰ درجه ناگهان کنده میشود. طبق استاندارد:
کلاس 5B (یا صفر ISO): هیچیک از مربعهای شطرنجی جدا نمیشوند؛ این بالاترین سطح چسبندگی رنگ کوره ای روی آهن است.
کلاسهای کمتر از 3B: نشاندهنده شکست فرآیند زیرسازی و ضعف در پخت کوره است و قطعه مردود میشود.
۲. تست ضربه مستقیم (Impact Resistance Test - ASTM D2794)
سقوط یک وزنه استاندارد از ارتفاع معین روی سطح رنگشده؛ در صورت چسبندگی ایدهآل، رنگ در محل فرورفتگی دچار ترکخوردگی یا پوستهشدن نمیشود.
فرمول محاسبه راندمان پیوند چسبندگی بر مبنای انرژی سطحی
برای درک رفتار ترمودینامیکی پیوستگی رزین مذاب با بستر فولادی، از شاخص ترشوندگی سطح بر پایه رابطه یانگ-دوپره استفاده میشود:
کار چسبندگی = انرژی سطحی جامد + انرژی سطحی مایع – کشش سطحی بین فازی
به صورت رابطه محاسباتی: Work of Adhesion (Wa) = Gamma_S + Gamma_L - Gamma_SL
در این رابطه:
Gamma_S (انرژی سطحی جامد): انرژی سطحی آهن که با چربیگیری و فسفاتهکاری از مقادیر کم به بالاتر از ۵۰ میلینیوتن بر متر ارتقا مییابد.
Gamma_L (کشش سطحی مذاب رنگ): کشش سطحی رزین پلیمری ذوبشده در کوره.
Gamma_SL (کشش بین فازی): هرچه کشش بین فازی کمتر باشد، ترشوندگی مذاب پودر روی آهن کاملتر شده و چسبندگی نهایی به اوج میرسد.
سخن پایانی
دستیابی به پوششهای بادوام و مقاوم در برابر تنشهای محیطی، حاصل زنجیرهای به همپیوسته از تمیزی شیمیایی، آمادهسازی فیزیکی سطح و کنترل حرارتی پخت است. همانطور که در این تحلیل تخصصی تشریح شد، راههای افزایش چسبندگی و کیفیت نهایی رنگ کوره ای با چربیگیری عمیق، حذف کامل لایههای اکسیدی و اجرای دقیق شستشو و فسفاته کاری آهن آغاز شده و با تثبیت دمای واقعی فلز در کوره و کنترل ضخامت پودر تکمیل میگردد. پیادهسازی این رویکردهای مهندسی و ارزیابی مداوم با تست کراس کات چسبندگی رنگ، ضامن مهار پدیده پوستهشدگی و حفظ درخشش و ماندگاری سازههای فلزی برای دههها خواهد بود.
امتیاز شما به این برش لیزر ایران فلز برای این مقاله