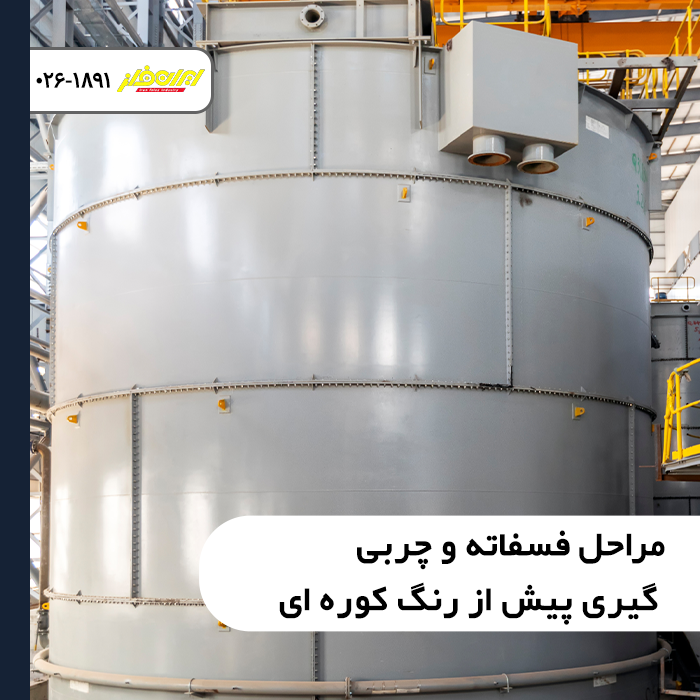
پوششهای پودری الکترواستاتیک که در کوره پخت تثبیت میشوند، از مقاومترین و بادوامترین لایههای محافظ سطحی در مهندسی متالورژی به شمار میروند؛ اما واقعیت بنیادین در شیمی سطح این است که ۹۰ درصد از موارد پوستهشدن، تاولزدگی، ایجاد حفرههای چشمی (Pinholes) و خوردگی زیر رنگ، ناشی از عیوب پاشش یا کیفیت پودر نیست، بلکه به عدم رعایت اصول پیشدرمان شیمیایی مربوط است. فلزات صنعتی پس از مراحل برشکاری، خمکاری و نورد، همواره به لایههایی از گریس، روغنهای محافظ ضدزنگ، دوده و اکسیدهای سطحی آلودهاند. تسلط بر مراحل فسفاته و چربی گیری پیش از رنگ کوره ای زیربنای تضمین چسبندگی مکانیکی و مقاومت شیمیایی در برابر آزمونهای سخت محیطی است. در مراکز صنعتی مدرن نظیر بخش خدمات رنگ کوره ای و ساخت سازه های فلزی در ایران فلز، استقرار خطوط شستوشوی مرحلهبهمرحله با کنترل مداوم پارامترهای شیمیایی، پیششرط قطعی شروع هرگونه رنگآمیزی است.
در این مقاله تخصصی، ابتدا ضرورت متالورژیکی زیرسازی شیمیایی و مکانیسم چربیزدایی را تشریح میکنیم تا ارکان اساسی در مراحل فسفاته و چربی گیری پیش از رنگ کوره ای روشن گردد؛ سپس فرآیند تشکیل لایه تبدیلی فسفاته روی و آهن را بررسی خواهیم کرد. در ادامه، در قالب یک جدول مهندسی مقایسهای، تفاوتهای خطوط غوطهوری (بچ) و پاششی (تونلی) را واکاوی نموده و روابط تیتراسیون اسید آزاد و کل را فرمولبندی میکنیم تا چکلیست کاربردی کاملی برای خطوط تولید و کنترل کیفیت به دست آید.
مکانیسم چربیزدایی و آمادهسازی سطح فلز (Degreasing)
نخستین و حساسترین گام در آمادهسازی فلزات، حذف کامل ترکیبات هیدروکربنی است. هیچ رزین پلیمری قادر به چسبیدن به بستر چرب و آلوده به روغنهای سنتتیک نورد نیست:
۱. چربیگیری قلیایی گرم (Hot Alkaline Degreasing)
شویندههای قلیایی ترکیبی از هیدروکسید سدیم، کربناتها، فسفاتها و سورفکتانتهای غیریونی هستند. این مواد پیوندهای مولکولی چربی را از طریق واکنش صابونیشدن (برای روغنهای حیوانی و گیاهی) و امولسیونسازی (برای روغنهای نفتی و معدنی) در هم میشکنند. دمای بهینه وانهای چربیگیری گرم معمولاً بین ۵۰ تا ۶۵ درجه سانتیگراد تنظیم میشود؛ دمای پایینتر زمان فرآیند را دوبرابر کرده و دمای بالاتر از حد مجاز، تبخیر آب و ایجاد لکههای سفید رسوبی روی فلز را در پی دارد؛ از این رو اجرای دقیق چربی گیری گرم قطعات فلزی اولین ضامن ثبات فرآیند است.
۲. اسیدشویی و زنگزدایی موضعی (Acid Pickling)
در قطعاتی که دچار زنگزدگی یا اکسیداسیون سطحی ناشی از انبارداری طولانی هستند، محلولهای رقیق اسید فسفریک یا اسید کلریدریک مهارشده (با ضریب بازدارنده ضدحمله به بستر فلز) به کار میروند تا پوستههای اکسیدی (Mill Scale) بدون تحلیل رفتن هندسه قطعه حل شوند.
۳. شستوشوی آبشاری دو مرحلهای (Cascade Rinsing)
انتقال کوچکترین قطره از ترکیبات قلیایی چربیگیر به وان فسفاته، pH حمام اسیدی فسفاته را تغییر داده و آن را بلااستفاده میسازد. به همین جهت، اجرای شستشوی چند مرحله ای پیش از رنگ کوره ای با استفاده از آب شهری و آب دیونیزه همراه با جریان سرریز مداوم الزامی است تا هدایت الکتریکی آب شستوشوی پایانی زیر ۲۰۰ میکروزیمنس باقی بماند.
مکانیسم تشکیل پوشش تبدیلی فسفاته و تفاوت فسفاته روی و آهن
فسفاتهکاری یک فرآیند تبدیل شیمیایی است که در آن، سطح آهن با محلول اسید فسفریک و کاتیونهای فلزی واکنش داده و یک لایه کریستالی نامحلول با خواص عایق الکتریکی و زبری میکرومتری ایجاد میکند:
۱. فسفاته آهن (Iron Phosphating)
ساختار و ضخامت: پوششهای آمورف (غیرکریستالی) با وزن پوشش سبک تا متوسط (بین ۰.۲ تا ۰.۸ گرم بر متر مربع) که رنگی متمایل به رنگینکمانی یا آبی-خاکستری دارند.
کاربرد و ویژگیها: این فرآیند معمولاً در خطوط ۳ تا ۵ مرحلهای به کار میرود و نیازمند تجهیزات سادهتری است. برای قطعات با کاربری در فضای داخلی ساختمان و محیطهای کمرطوبت گزینهای اقتصادی با چسبندگی استاندارد محسوب میشود.
۲. فسفاته روی (Zinc Phosphating)
ساختار بلوری سنگین: لایهای متراکم و کاملاً کریستالی از ترکیب هوپئیت و فسفوفیلیت با وزن پوشش بین ۱.۵ تا ۳.۵ گرم بر متر مربع و رنگ خاکستری مات یکدست پدید میآورد.
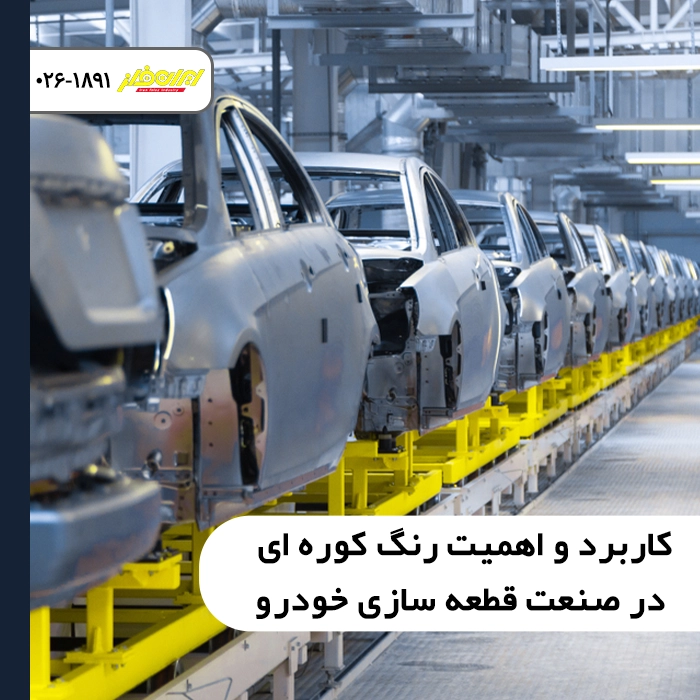
عملکرد ضدخوردگی فوقالعاده: منافذ ساختار سوزنی کریستالهای روی، پایهای ایدهآل برای قفل شدن مکانیکی رزین پودری مذاب در کوره هستند. این فرآیند بالاترین مقاومت در برابر زنگزدگی شیاری (Creep Corrosion) را ایجاد میکند. در صنایعی که الزامات سختگیرانه سولت اسپری فراتر از ۷۰۰ ساعت دارند، نظیر آنچه در مقاله کاربرد و اهمیت رنگ کوره ای در صنعت قطعه سازی خودرو تشریح شد، استفاده از فسفاته روی و آهن در رنگ پودری با اولویت قطعی فسفاته روی تعریف میشود.
جدول مقایسه مهندسی روشهای غوطهوری (Dip) و پاششی (Spray) در خطوط پیشدرمان
انتخاب معماری خط شستوشو بر حسب هندسه قطعات و ظرفیت سالن رنگ انجام میپذیرد:
| پارامتر فنی و فرآیندی | سیستم غوطهوری در وان (Dip Tank Method) | سیستم تونل پاششی خودکار (Continuous Spray Tunnel) |
| هندسه قطعهکار | ایدهآل برای قطعات حجیم، توخالی، لولهها و سازههای پیچیده | مناسب برای شیتهای مسطح، پنلها و قطعات با عمق کم |
| راندمان حذف چربی در زوایا | بسیار بالا (نفوذ کامل محلول به تمام منافذ داخلی) | وابسته به زاویه پاشش نازلها (امکان ایجاد نقاط کور) |
| زمان چرخه فرآیندی (Cycle Time) | نسبتاً طولانی (۳ تا ۱۰ دقیقه برای هر وان) | بسیار سریع (۶۰ تا ۱۲۰ ثانیه در هر زون پاشش) |
| تولید لجن شیمیایی (Sludge) | کمتر، تهنشینی آرام در کف وان با فیلتر شنی | بالاتر به دلیل تماس شدید با هوا و اکسیداسیون سریعتر |
| مصرف انرژی گرمایشی | پایینتر به دلیل عایقکاری آسان وانهای درپوشدار | بالاتر به دلیل تبخیر سطحی قطرات معلق در هوا |
| تیراژ تولید مناسب | کارگاههای تولید سفارشی با ابعاد متنوع قطعه | خطوط تیراژ انبوه پیوسته با کانوایر هوایی یکنواخت |
توالی استاندارد مراحل یک خط پیشدرمان کامل هفت مرحلهای
برای دستیابی به بالاترین رده کیفی صنعتی، یک خط فسفاته استاندارد شامل توالی مراحل زیر است:
وان اول – چربیگیری گرم: حذف لایههای چربی سنگین در دمای ۵۵ تا ۶۵ درجه سانتیگراد.
وان دوم – شستوشو با آب شهری: تخلیه مواد شوینده قلیایی و پیشگیری از انتقال آن به وانهای بعد.
وان سوم – زنگزدایی اسیدی یا فعالساز (Activation): استفاده از نمکهای تیتانیومی برای ریز کردن دانهبندی کریستالهای فسفاته روی.
وان چهارم – وان اصلی فسفاتهکاری: تشکیل لایه فسفاته روی یا آهن در دمای ۴۵ تا ۵۵ درجه سانتیگراد.
وان پنجم – شستوشو با آب سرریز: حذف اسیدهای مازاد و جلوگیری از باقی ماندن املاح فعال.
وان ششم – سیلر نهایی (Пассивация / Passivation): استفاده از ترکیبات زیرکونیومی یا نمکهای کروماته بدون کروم ششظرفیتی جهت پر کردن تخلخلهای بینکریستالی.
وان هفتم – کوره خشککن رطوبتزدا (Drying Oven): خشک کردن سریع رطوبت در دمای ۱۱۰ تا ۱۳۰ درجه سانتیگراد ظرف ۳ تا ۵ دقیقه؛ رطوبت باقیمانده زیر فیلم رنگ در کوره پخت تبخیر شده و باعث تاول زدن سطح میگردد.
طبق مستندات مندرج در استانداردهای بینالمللی آمادهسازی سطح و فسفاتهکاری فلزات در وبسایت ASTM International، هرگونه لکهآب ناشی از خشک شدن قطرات املاحدار، مقاومت به خوردگی موضعی را تا ۵۰ درصد تقلیل میدهد؛ بنابراین کنترل خلوص آب شستوشوی پایانی امری حیاتی است.
جهت دریافت خدمات حرفهای رنگ پودری الکترواستاتیک، استعلام قیمت سفارشهای پوششدهی سازههای سنگین و دریافت مشاورههای فنی، میتوانید از طریق صفحه استعلام قیمت و مشاوره در ایران فلز با مهندسان ما در ارتباط باشید.
فرمولهای کنترل تیتراسیون و بالانس شیمیایی وان فسفاته
حفظ تعادل حمام فسفاته مستلزم انجام روزانه تستهای تیتراسیون برای تعیین اسید آزاد (Free Acid) و اسید کل (Total Acid) است:
نقطه اسیدیته کل = حجم سود هیدروکسید مصرفی با شناساگر فنلفتالئین تا رسیدن به رنگ صورتی پایدار
نقطه اسیدیته آزاد = حجم سود هیدروکسید مصرفی با شناساگر بروموفنل بلو تا رسیدن به رنگ بنفش-آبی
رابطه نسبت اسیدیته (Acid Ratio) که پارامتر تعیینکننده ضخامت کریستالهاست به صورت زیر محاسبه میشود:Acid Ratio = Total Acid Points / Free Acid Points
در حمامهای فسفاته روی استاندارد:
نقطه اسید آزاد بهینه: بین ۰.۸ تا ۱.۵ پوینت (ml سود ۰.۱ نرمال).
نقطه اسید کل بهینه: بین ۲۰ تا ۳۰ پوینت.
نسبت بهینه اسید کل به اسید آزاد: بین ۱۵ به ۱ تا ۲۵ به ۱.
اگر نسبت اسیدیته کمتر از ۱۵ باشد (اسید آزاد بیش از حد)، واکنش تهاجمی شده و فلز به جای فسفاتهشدن، خورده میشود. اگر نسبت بیشتر از ۲۵ باشد، لایه فسفاته بیش از حد ضخیم و پودری شده و از روی قطعه پوسته میشود.
همچنین برای محاسبه وزن لایه پوشش فسفاته (Coating Weight) از رابطه انحلال وزنی استفاده میشود:Coating Weight (g/m²) = (Initial Dry Specimen Weight - Stripped Specimen Weight) / Surface Area (m²)
در این آزمون، لایه فسفاته توسط محلول اسید کرومیک یا تریاکسید کروم حل شده و افت وزن نمونه بر حسب گرم بر متر مربع ثبت میگردد.
آزمونهای کارگاهی ارزیابی کیفیت چربیگیری و لایه فسفاته
پیش از ارسال قطعات به کابین پاشش، اجرای آزمونهای سریع کیفی توسط تیم کنترل کیفیت ضروری است:
تست گسستگی لایه آب (Water Break Test): پس از شستوشوی نهایی، آب باید به صورت یک فیلم پیوسته روی کل سطح قطعه قرار گیرد. جمع شدن آب به شکل قطرهای (مانند سطح برگ نلوفر)، نشاندهنده باقی ماندن چربی و شکست کامل فرآیند چربیگیری است.
تست مالش دستمال سفید: کشیدن یک پارچه سفید خشک روی قطعه فسفاتهشده نباید آن را بیش از حد تیره کند. سیاهی شدید دستمال گواه وجود پودر آزاد فسفاته و واکنش نادرست حمام است.
تست چسبندگی رنگ کوره ای و فسفاته به روش کراس کات (Cross-Hatch Test): پس از پخت رنگ، شیارهای متقاطع ۱ میلیمتری با تیغ ایجاد شده و با چسب استاندارد کنده میشود؛ نمره قبولی در استاندارد ISO 2409 رده صفر (بدون حتی یک میلیمتر جداشدگی لبهها) است.
سخن پایانی
پوششهای الکترواستاتیک پودری تنها در شرایطی به حداکثر استحکام متالورژیکی خود دست مییابند که سطح فلز زیرین با بالاترین استاندارد آمادهسازی شده باشد. همانطور که در این تحلیل تخصصی پیرامون مراحل فسفاته و چربی گیری پیش از رنگ کوره ای تشریح شد، حذف کامل هیدروکربنها از طریق چربی گیری گرم قطعات فلزی، شستوشوی آبشاری کنترلشده و ایجاد لایه بلوری با رعایت تیتراسیون اسید در حمام فسفاته، پایههای ایجاد یک پوشش بینقص را میسازند. رعایت این توالی فنی، تضمینکننده مقاومت سازهها در برابر آزمونهای رطوبتی، ارتقای عمر مفید پوشش و دستیابی به بالاترین شاخصهای رضایت در صنایع تولیدی و ساختمانی خواهد بود.
امتیاز شما به این برش لیزر ایران فلز برای این مقاله