دستیابی به پوششهای پلیمری بینقص، بدون موج و با ماندگاری چند دهساله روی مقاطع فلزی، نیازمند تسلط بر فرآیند اعمال و تنظیمات دقیق تجهیزات پاشش است؛ به گونهای که حتی باکیفیتترین پودرهای ساختمانی در صورت عدم رعایت نسبتهای باردارسازی ذرات، دچار عیوبی چون پوست پرتقالی، ریزش رنگ یا عدم پوشش گوشهها میشوند. بررسی جامع راهنمای استفاده از پیستوله الکترواستاتیک در رنگ کوره ای به تکنسینها و کارگاههای رنگآمیزی اجازه میدهد تا با کنترل جریان باد و بار الکتریکی، راندمان انتقال پودر را به بالاترین حد برسانند. پیستولههای پودری پیشرفته (موسوم به گان کرونا یا تریبواستاتیک) هسته اصلی این فناوری هستند که با شارژ ذرات معلق، آنها را جذب سطح زمینشده قطعه فلزی میکنند. در خطوط تولید و کارگاههای مدرن نظیر بخش تخصصی خدمات ساخت درب و پنجره فلزی در ایران فلز، بهرهگیری از پروتکلهای مهندسی پاشش، ضامن پوشش یکنواخت تمامی پروفیلها و زوایای پنهان سازهها است.
در این مقاله راهنما، ابتدا اصول فیزیکی باردارسازی ذرات رزین و ساختار داخلی گان را واکاوی میکنیم تا دلایل بنیادین تدوین راهنمای استفاده از پیستوله الکترواستاتیک در رنگ کوره ای شفاف گردد؛ سپس پارامترهای تنظیمی ولتاژ خروجی، جریان میکروآمپر و فشار هوای سیالسازی مخزن را بررسی خواهیم کرد. در ادامه، در قالب یک جدول مشخصات فنی، خطاهای رایج پاشش و روشهای اصلاح آن را تفکیک نموده و استراتژی غلبه بر پدیده قفس فارادی در کنجها را بر اساس استانداردهای بینالمللی ارزیابی میکنیم تا با یک نتیجهگیری کاربردی، دانش جامعی در زمینه کار با پیستوله الکترواستاتیک رنگ پودری کسب نمایید.
اصول فیزیکی و سازوکار پیستوله الکترواستاتیک رنگ پودری
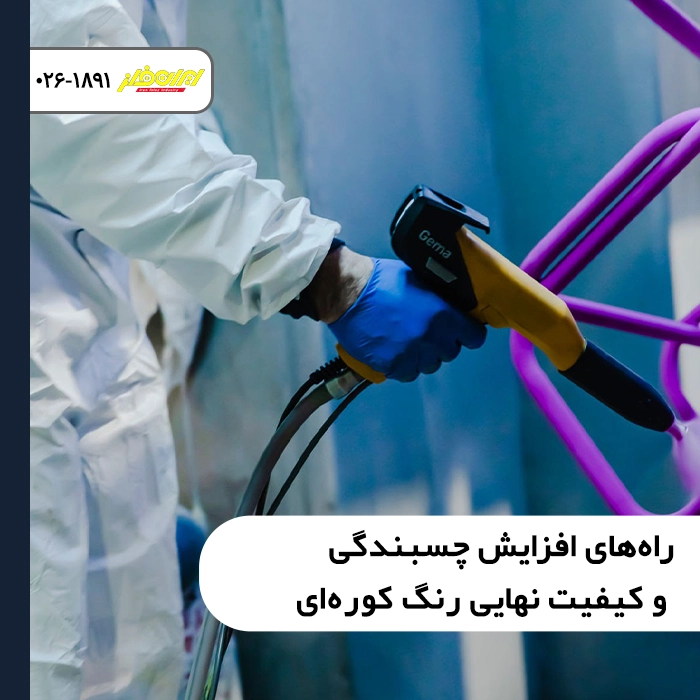
برای درک کامل راهنمای استفاده از پیستوله الکترواستاتیک در رنگ کوره ای، شناخت رفتار ذرات پودر درون میدان الکترومغناطیسی الزامی است. این تجهیزات عمدتاً از دو سیستم شارژ یونی بهره میبرند:
سیستم تفنگ کرونا (Corona Charging Guns): رایجترین متد صنعتی است که در آن یک الکترود ولتاژ بالا (تا ۱۰۰ کیلوولت) در نوک نازل پیستوله قرار دارد. با عبور پودر از کنار این الکترود، هوای اطراف یونیزه شده و بارهای منفی را به ذرات رزین منتقل میکند. ذرات باردار با خطوط میدان الکترواستاتیک به سمت قطعه کار که دارای بار خنثی (اتصال به زمین یا Earth) است، هدایت میشوند.
سیستم تفنگ تریبو (Tribo Charging Guns): در این سیستم هیچ ولتاژ خارجی وجود ندارد، بلکه ذرات پودر در اثر اصطکاک شدید با دیوارههای داخلی تفلوئینی گان باردار (معمولاً بار مثبت) میشوند. این روش برای قطعات دارای فرورفتگیهای عمیق کاربرد ویژهای دارد. برای شناخت مزایای این پوششها پس از پخت، مطالعه مقاله مزایای استفاده از رنگ کوره ای برای درب و پنجره فلزی پیشنهاد میشود.
پارامترهای حیاتی در تنظیم ولتاژ پیستوله رنگ کوره ای و هوای پاشش
یکی از مهمترین بخشهای راهنمای استفاده از پیستوله الکترواستاتیک در رنگ کوره ای، تسلط بر پنل فرمان یونیت کنترل است. اپراتور باید سه فاکتور کلیدی را به صورت هماهنگ تنظیم کند:
۱. تنظیم ولتاژ کاری (Kilovolts - kV)
ولتاژ دستگاه قدرت باردار کردن ذرات را تعیین میکند. برای قطعات صاف و شیتهای بزرگ فلزی، ولتاژ کاری معمولاً روی ۷۰ تا ۹۰ کیلوولت تنظیم میشود تا ضریب جذب حداکثر شود؛ اما برای رنگآمیزی مجدد قطعات یا گوشههای عمیق، تنظیم ولتاژ پیستوله رنگ کوره ای باید به ۴۰ تا ۵۰ کیلوولت کاهش یابد تا پدیده یونیزاسیون معکوس رخ ندهد.
۲. تنظیم جریان الکتریکی (Microamps - µA)
جریان خروجی باید بین ۱۰ تا ۵۰ میکروآمپر محدود شود. جریانهای فراتر از ۶۰ میکروآمپر باعث تجمع بیش از حد بارهای آزاد روی سطح رنگ و ایجاد نقاط ریز سوختگی یا بافت پوست پرتقالی (Orange Peel) در ساختار نهایی خواهد شد.
۳. فشار هوای انتقال و هوای سیالسازی (Fluidizing & Dosing Air)
پودر داخل مخزن هاپر باید با دمش هوای خشک و کاملاً بدون روغن به حالت معلق (مانند یک مایع جوشان) درآید. فشار هوای انتقال پودر به گان معمولاً روی ۱.۵ تا ۲.۵ بار تنظیم میشود. فشار بیش از حد باد باعث برخورد شدید ذرات با قطعه و ریختن مجدد پودر به کف کابین میگردد.
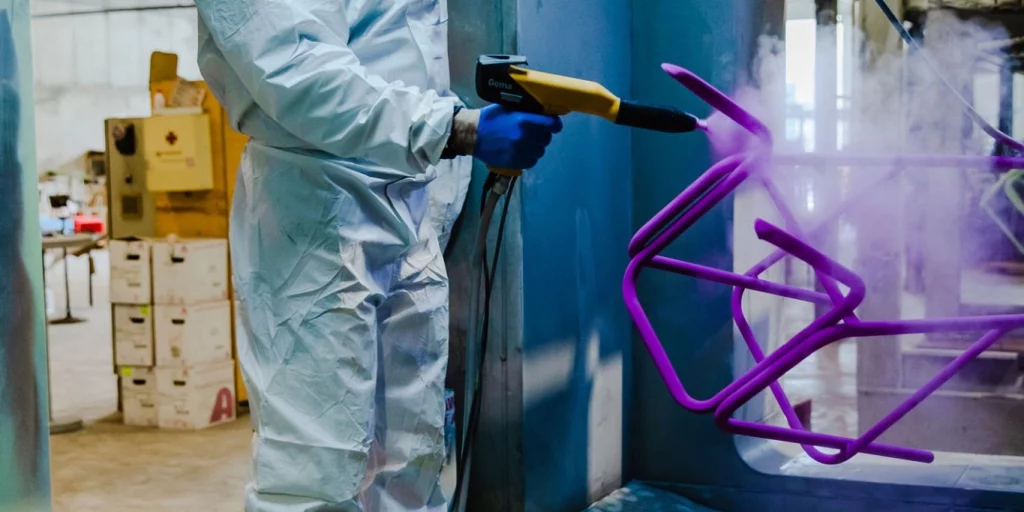
جدول مهندسی عیبیابی و تنظیمات در پاشش رنگ پودری الکترواستاتیک
جدول زیر تنظیمات عملیاتی و روشهای رفع عیوب متداول در کار با پیستوله الکترواستاتیک رنگ پودری را تدوین کرده است:
| عیب مشاهدهشده در سطح قطعه | علت فنی در تنظیمات پیستوله | اقدام اصلاحی طبق راهنمای پاشش |
| ایجاد بافت پوست پرتقالی شدید | ولتاژ بسیار بالا، ضخامت پودر بیش از ۱۰۰ میکرون | کاهش ولتاژ به زیر ۶۰ کیلوولت، افزایش فاصله گان تا قطعه کار. |
| عدم نفوذ رنگ به گوشهها (Faraday Cage) | تمرکز خطوط میدان قوی، ولتاژ بیش از حد گان | کاهش ولتاژ به ۳۰ تا ۴۰ کیلوولت، افزایش فشار پودر و استفاده از نازل شیاری. |
| پس زدن رنگ و ایجاد دهانه آتشفشانی (Back-Ionization) | تجمع بیش از حد بار منفی، اتصال به زمین ضعیف | کاهش جریان میکروآمپر به زیر ۲۰ میکروآمپر، چک کردن گیره ارت آویزها. |
| پرتاب گلولهای پودر از نوک گان (Spitting) | مرطوب بودن هوای کمپرسور، کلوخه شدن پودر در هاپر | تخلیه تله آب کمپرسور، الک کردن پودر و تمیزکاری شیلنگ انتقال رنگ. |
| نازک بودن فیلم رنگ و پوشش ناکافی | فشار هوای دوزینگ ضعیف، ولتاژ باردارسازی بسیار پایین | افزایش هوای انتقال، بررسی تمیزی الکترود نوک پیستوله و افزایش ولتاژ. |
غلبه بر اثر قفس فارادی در کنجها و شیارهای مقاطع فلزی
بزرگترین چالش در پاشش رنگ پودری الکترواستاتیک، رنگآمیزی پروفیلهای U شکل، جعبهها و شیارهای عمیق دربهای فلزی است. در این نواحی، خطوط میدان الکتریکی ترجیح میدهند به نزدیکترین لبههای برجسته متصل شوند و مانع از ورود پودر به عمق شکافها میشوند (اثر قفس فارادی).
بر اساس استانداردهای منتشرشده در استاندارد فرآیندهای پوشش پودری الکترواستاتیک در وبسایت انجمن PCI، برای رفع این مشکل باید اقدامات زیر صورت پذیرد:
کاهش کیلوولت و تثبیت میکروآمپر: با کاهش ولتاژ به محدوده ۳۰ کیلوولت، شدت میدان ضعیف شده و ذرات با تکیه بر نیروی اینرسی جریان هوا وارد عمق فرورفتگی میشوند.
استفاده از نازلهای تخت یا شکافی (Flat Spray Nozzles): این نازلها ابر پودر یکنواختتری ایجاد کرده و تمرکز نقطهای بار الکتریکی را از بین میبرند.
تنظیم فاصله استاندارد گان: فاصله سر پیستوله تا سطح قطعه کار در تمامی مراحل باید بین ۲۰ تا ۲۵ سانتیمتر حفظ شود؛ نزدیک کردن گان باعث جرقهزدن و دور کردن آن موجب هدررفت پودر در فضای کابین میشود.
جهت دریافت خدمات مشاوره، استعلام پروژههای ساختمانی و رنگآمیزی کورهای استاندارد، میتوانید از طریق صفحه استعلام قیمت و مشاوره در ایران فلز با مهندسان ما در ارتباط باشید.
اهمیت حیاتی اتصال به زمین (Earthing) در راهنمای استفاده از پیستوله الکترواستاتیک
هیچ ترفندی در تنظیم پیستوله نمیتواند جایگزین یک ارتینگ قوی شود. اگر آویزهای کانوایر یا زنجیرهای نگهدارنده قطعه به دلیل نشست لایههای قدیمی رنگ عایق شده باشند، بارهای الکتریکی منفی روی قطعه تخلیه نمیشوند. در نتیجه، پودر پس از خروج از گان توسط قطعه پس زده شده و ضخامت فیلم رنگ افت شدیدی پیدا میکند. مقاومت اتصال به زمین قطعه کار همواره باید کمتر از یک مگااهم حفظ شود؛ بنابراین پاکسازی دورهای قلابها با حرارتدهی یا شستوشو در اسید الزامی است.
فرمول محاسبه ضخامت فیلم خشک و مصرف پودر در کارگاه
برای محاسبه ضخامت فیلم نهایی و راندمان پیستوله پس از عبور از کوره پخت، از رابطه مهندسی زیر استفاده میشود:
ضخامت فیلم رنگ (میکرون) = (وزن پودر جذبشده بر حسب گرم × ۱۰,۰۰۰) تقسیم بر (مساحت قطعه بر حسب سانتیمتر مربع × چگالی پودر)
به صورت رابطه محاسباتی: Film Thickness (µm) = (Powder Weight (g) × 10000) / (Area (cm²) × Specific Gravity)
در این فرمول:
Powder Weight: وزن خالص پودر نشاندهشده روی قطعه.
Area: مساحت کل سطوح رنگآمیزیشده.
Specific Gravity: چگالی پودر مصرفی (معمولاً بین ۱.۲ تا ۱.۷ گرم بر سانتیمتر مکعب).
سخن پایانی
تسلط بر هنر و مهندسی پوششهای پلیمری، مستلزم شناخت ارتباط تنگاتنگ میان متغیرهای الکتریکی، فشار سیال و شیمی رزینها است. همانطور که در این تحلیل تخصصی تشریح شد، راهنمای استفاده از پیستوله الکترواستاتیک در رنگ کوره ای با کالیبراسیون دقیق ولتاژ کیلوولت و جریان میکروآمپر، حفظ فاصله ۲۰ سانتیمتری گان، مهار اثر قفس فارادی در کنجها و ایجاد اتصال ارت بینقص محقق میگردد. رعایت این اصول در کار با پیستوله الکترواستاتیک رنگ پودری، علاوه بر کاهش چشمگیر مصرف پودر و پرت متریال، پوششی کاملاً یکپارچه، بدون نقص و منطبق بر برترین استانداردهای معماری را برای سازههای فلزی به ارمغان میآورد.
امتیاز شما به این برش لیزر ایران فلز برای این مقاله