یک خط رنگ کورهای صنعتی، مجموعهای هماهنگ و زنجیرهوار از تجهیزات و ایستگاههای کاری است که از لحظه ورود قطعه خام تا خروج آن با پوششی مقاوم و یکنواخت، در کنار یکدیگر عمل میکنند. این خط، فراتر از یک دستگاه رنگپاش ساده است و شامل آمادهسازی سطح، پاشش رنگ، پخت در کوره، خنککاری و سیستمهای انتقال و بازیافت میشود. هر یک از این اجزا، نقشی حیاتی در کیفیت نهایی پوشش، بهرهوری تولید و هزینههای عملیاتی ایفا میکنند و ضعف در هر بخش، میتواند زنجیره کیفیت را مختل کند.
تجهیزات خط رنگ کورهای بسته به نوع رنگ (پودری یا مایع)، حجم تولید، ابعاد قطعات و فضای کارگاه، در پیکربندیهای مختلفی طراحی و نصب میشوند. یک خط رنگ کورهای صنعتی کامل، معمولاً از چندین ایستگاه اصلی تشکیل شده که به صورت پیوسته یا ناپیوسته، قطعات را از یک مرحله به مرحله بعد منتقل میکنند. در این مقاله، قصد داریم به طور جامع، اجزای مختلف خط رنگ کورهای صنعتی را بررسی کنیم. ابتدا به سیستم آمادهسازی سطح به عنوان اولین و مهمترین مرحله میپردازیم. سپس کابین پاشش رنگ، دستگاه پاشش الکترواستاتیک، کوره پخت، سیستم انتقال (کانوایر)، سیستم بازیافت پودر و سیستمهای جانبی را معرفی میکنیم. در ادامه، سیستم تهویه و تصفیه هوا و سیستم کنترل و اتوماسیون را مرور مینماییم و در نهایت، با جمعبندی دو بخشی و پاسخ به سؤالات رایج، شما را با این اجزا و نحوه عملکرد آنها آشنا خواهیم کرد.
پس اگر به دنبال درک کامل از تجهیزات خط رنگ کورهای و نقش هر یک در کیفیت نهایی محصول هستید، تا انتهای این مقاله با ما همراه باشید.
سیستم آمادهسازی سطح؛ اولین و حیاتیترین ایستگاه
سیستم آمادهسازی سطح، اولین و حیاتیترین بخش در خط رنگ کورهای صنعتی است که کیفیت نهایی پوشش را تعیین میکند. همانطور که بارها تأکید شده، چسبندگی، دوام و یکنواختی رنگ، به شدت به تمیزی و آمادهسازی اصولی سطح وابسته است. این سیستم، شامل چندین ایستگاه است که به صورت پیوسته یا ناپیوسته، قطعات را برای دریافت رنگ آماده میکنند.
اجزای سیستم آمادهسازی سطح:
ایستگاه چربیزدایی (Degreasing): این ایستگاه، وظیفه حذف چربیها، روغنها و گریسها از سطح قطعه را بر عهده دارد. چربیزدایی معمولاً با استفاده از مواد شوینده قلیایی انجام میشود. روشهای متداول شامل چربیزدایی اسپری (تونل شستشو) برای تولید انبوه و چربیزدایی غوطهوری (Dip Tank) برای قطعات با اشکال پیچیده است.
ایستگاه زنگزدایی (Rust Removal): در صورت وجود زنگزدگی یا اکسیداسیون، این ایستگاه لایههای اکسیدی را حذف میکند. روشهای مکانیکی مانند سندبلاست، شاتبلاست یا برسکشی سیمی و روشهای شیمیایی مانند اسیدشویی در این ایستگاه استفاده میشوند.
ایستگاه فسفاتهکاری (Phosphating): این ایستگاه، یک لایه نازک و متخلخل از فسفات روی سطح فلز ایجاد میکند که به عنوان یک بستر شیمیایی برای چسبندگی بهتر رنگ عمل میکند و مقاومت قطعه را در برابر خوردگی افزایش میدهد. برای فلزات مختلف، عملیات شیمیایی متفاوتی (فسفاتهکاری برای آهن، کروماتهکاری برای آلومینیوم) انجام میشود.
ایستگاه شستشو (Rinsing): پس از هر مرحله شیمیایی، قطعه باید با آب تمیز شسته شود تا باقیمانده مواد شیمیایی حذف شوند. شستشو معمولاً در چند مرحله (شستشوی اولیه و شستشوی نهایی با آب دیونیزه) انجام میشود.
ایستگاه خشککردن (Drying): پس از شستشو، قطعه باید کاملاً خشک شود. این کار معمولاً در تونلهای هوای گرم با دمای کنترلشده انجام میگیرد تا هیچگونه رطوبتی در سطح یا منافذ فلز باقی نماند.
اهمیت سیستم آمادهسازی سطح:
سیستم آمادهسازی سطح، شاید به ظاهر ساده به نظر برسد، اما مهمترین عامل در جلوگیری از عیوبی مانند چشم ماهی، حباب، پوستهشدن و چسبندگی ضعیف است. هرگونه سهلانگاری در این مرحله، میتواند تمام زحمات مراحل بعدی را بیاثر کند و هزینههای دوبارهکاری را تحمیل نماید.
کابین پاشش رنگ و دستگاه پاشش الکترواستاتیک
کابین پاشش رنگ و دستگاه پاشش الکترواستاتیک، قلب خط رنگ کورهای صنعتی هستند که وظیفه اعمال یکنواخت پوشش روی سطح قطعه را بر عهده دارند.
کابین پاشش رنگ (Spray Booth):
کابین پاشش رنگ، محیطی بسته و کنترلشده است که فرایند پاشش رنگ در آن انجام میشود. این کابین، از خروج ذرات رنگ به محیط کارگاه و آلودگی قطعات جلوگیری میکند و ایمنی اپراتور را تضمین مینماید. کابینهای پاشش در دو نوع اصلی طراحی میشوند:
کابین پاشش پودری: برای رنگهای پودری الکترواستاتیک، کابین به سیستم مکش و بازیافت مجهز است. دیوارههای کابین معمولاً از مواد غیررسانا ساخته میشوند تا از تجمع پودر جلوگیری شود.
کابین پاشش مایع (کابین آبشار): برای رنگهای مایع، از کابین آبشار (Water Curtain) استفاده میشود که ذرات اضافی رنگ را با جریان آب جذب میکند و از انتشار آنها در هوا جلوگیری مینماید.
دستگاه پاشش الکترواستاتیک (Electrostatic Spray Gun):
دستگاه پاشش الکترواستاتیک، ابزار اصلی اعمال رنگ پودری است که با استفاده از نیروی الکترواستاتیک، ذرات پودر را به سطح قطعه جذب میکند. این دستگاه، شامل تفنگ الکترواستاتیک، مخزن پودر (بستر سیال)، سیستم انتقال پودر و منبع ولتاژ بالا است. تفنگهای الکترواستاتیک در دو نوع دستی (برای کارگاههای کوچک) و اتوماتیک (رباتیک) (برای خطوط تولید انبوه) عرضه میشوند. برخی از دستگاههای پیشرفته، مجهز به سیستم پالس (Pulse) هستند که پوشش نقاط کور و زوایای دشوار را بهبود میبخشد و مصرف رنگ را کاهش میدهد.
نکات کلیدی در کابین پاشش و دستگاه پاشش:
فاصله تفنگ تا قطعه: باید در محدوده ۱۵ تا ۲۵ سانتیمتر تنظیم شود.
ولتاژ و جریان: ولتاژ معمولاً بین ۶۰ تا ۱۰۰ کیلوولت و جریان بین ۱۰ تا ۵۰ میکروآمپر است.
اتصال زمین (ارت): قطعه باید به زمین متصل باشد تا میدان الکترواستاتیک به درستی ایجاد شود.
کنترل ضخامت پوشش: ضخامت پوشش باید در محدوده ۶۰ تا ۱۲۰ میکرون کنترل شود.
کوره پخت رنگ؛ قلب تثبیتکننده خط رنگ کورهای
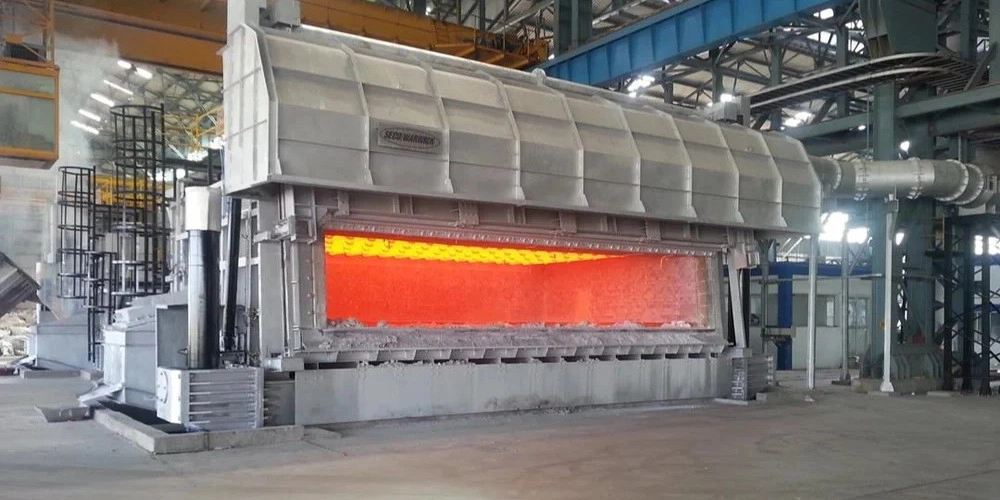
کوره پخت رنگ، مهمترین و حساسترین بخش خط رنگ کورهای صنعتی است که وظیفه ذوب، جاری شدن و پلیمریزه کردن پوشش را بر عهده دارد. کیفیت پخت، تأثیر مستقیمی بر خواص نهایی پوشش از جمله چسبندگی، سختی، مقاومت شیمیایی و ظاهر آن دارد.
انواع کوره پخت رنگ:
کورههای پخت رنگ بر اساس نحوه بارگیری به دو دسته اصلی تقسیم میشوند:
کوره باکسی (Batch Oven): این کورهها محفظههای بستهای هستند که قطعات به صورت دستهای در آن قرار میگیرند. کورههای باکسی در دو نوع یک طرف درب و دو طرف درب (برای جریان خطی) طراحی میشوند. این نوع کوره برای کارگاههای با فضای محدود و قطعات با ابعاد بزرگ و سنگین مناسب است.
کوره تونلی (Continuous Oven): این کورهها برای خطوط تولید انبوه طراحی میشوند و قطعات به صورت مداوم توسط نوار نقاله از داخل آن عبور داده میشوند. کورههای تونلی در تیپهای خطی، یو شکل (U-type) یا اس شکل (S-type) طراحی میشوند تا با فضای کارگاه سازگار باشند. این کورهها دارای عایقبندی قوی (معمولاً با پشم سنگ) و سیستمهای گردش هوای گرم هستند تا یکنواختی دما در سراسر کوره تضمین شود.
روشهای گرمادهی در کوره پخت:
گرمایش با گردش هوای گرم (همرفت اجباری): رایجترین روش که با استفاده از مشعل و فنهای سانتریفیوژ، هوای گرم را به طور یکنواخت در کوره به گردش درمیآورد.
گرمایش تشعشعی (مادون قرمز – IR): استفاده از تابش اشعه مادون قرمز برای گرمایش مستقیم قطعه که سرعت پخت را افزایش میدهد.
گرمایش فرابنفش (UV): برای پخت پوششهای مخصوص که با اشعه UV پلیمریزه میشوند و در عرض چند ثانیه سخت میگردند.
پارامترهای کلیدی در کوره پخت:
دمای پخت: معمولاً بین ۱۸۰ تا ۲۰۰ درجه سانتیگراد برای رنگهای پودری.
زمان ماندگاری: معمولاً بین ۱۰ تا ۲۰ دقیقه.
یکنواختی دما: اختلاف دما در نقاط مختلف کوره باید کمتر از ۵ درجه باشد.
دمای قطعه (نه فقط هوای کوره): برای قطعات با جرم بالا، زمان بیشتری لازم است تا قطعه به دمای مورد نظر برسد.
سیستم انتقال (کانوایر) و سیستم بازیافت پودر
سیستم انتقال و سیستم بازیافت پودر، دو جزء کلیدی در خط رنگ کورهای صنعتی هستند که بهرهوری و اقتصادی بودن فرایند را تضمین میکنند.
سیستم انتقال (کانوایر):
سیستم انتقال یا کانوایر، وظیفه جابجایی قطعات در مراحل مختلف خط رنگ کورهای (شستشو، پاشش، پخت و خنککاری) را بر عهده دارد. کانوایرها در دو نوع اصلی طراحی میشوند:
کانوایر هوایی (مونوریل): برای قطعاتی که باید آویزان شوند، استفاده میشود. این سیستم، امکان چرخش قطعه در حین انتقال را نیز فراهم میکند.
کانوایر زمینی: برای قطعات سنگین یا بزرگ که نمیتوان آنها را آویزان کرد، استفاده میشود.
سیستم بازیافت پودر (Powder Recovery System):
سیستم بازیافت پودر، یکی از بزرگترین مزایای اقتصادی خط رنگ کورهای پودری است. در فرایند پاشش الکترواستاتیک، حدود ۳۰ تا ۵۰ درصد پودر روی قطعه نمینشیند. سیستم بازیافت این پودر اضافی را جمعآوری کرده و پس از الک کردن، دوباره قابل استفاده میکند. این ویژگی، بازده مصرف مواد را به بیش از ۹۵ درصد میرساند و هزینههای مواد را به شدت کاهش میدهد.
اجزای سیستم بازیافت پودر:
فن مکنده: هوای حاوی پودر را از کابین پاشش مکش میکند.
سایکلون (Cyclone): با استفاده از نیروی گریز از مرکز، ذرات پودر را از هوا جدا میکند.
فیلتر کارتریج: ذرات ریز باقیمانده را از هوا فیلتر میکند.
الک (Sieve): پودر بازیافتی را الک کرده و ذرات درشت و آلودگیها را جدا میکند.
مخزن پودر بازیافتی: پودر الکشده را برای استفاده مجدد ذخیره میکند.
سیستمهای جانبی و تهویه خط رنگ کورهای
علاوه بر اجزای اصلی، خط رنگ کورهای صنعتی شامل سیستمهای جانبی و تهویه است که ایمنی، کیفیت و بهرهوری را تضمین میکنند.
سیستم تهویه و تصفیه هوا:
سیستم تهویه، وظیفه تخلیه دود، گازها و ذرات معلق از کابین پاشش و کوره را بر عهده دارد. این سیستم، شامل فنهای مکنده، کانالهای هوا، فیلترهای تصفیه و سیستمهای تخلیه است. سیستم تهویه مناسب، از تجمع گازهای سمی و خطرات انفجار جلوگیری میکند و محیط کار سالمی را برای اپراتورها فراهم مینماید.
سیستم خنککاری:
پس از خروج قطعه از کوره، باید به تدریج خنک شود. سیستم خنککاری معمولاً شامل تونلهای خنککاری با هوای سرد یا فنهای خنککننده است که دمای قطعه را به دمای محیط میرسانند.
سیستم کنترل و اتوماسیون:
سیستم کنترل و اتوماسیون، مغز متفکر خط رنگ کورهای است که پارامترهای مختلف فرایند (دما، زمان، سرعت کانوایر، ولتاژ تفنگ) را کنترل و پایش میکند. این سیستم، شامل PLC (کنترلکننده منطقی برنامهپذیر)، HMI (رابط انسان-ماشین) و سنسورهای مختلف است.
سیستمهای جانبی دیگر:
سیستم تأمین هوای فشرده: برای عملکرد تفنگهای الکترواستاتیک و سیستمهای پنوماتیک.
سیستم تأمین آب: برای کابینهای آبشار و سیستمهای شستشو.
سیستم تأمین برق: برای کورههای برقی، موتورها و کنترلرها.
سیستم ایمنی و آتشنشانی: شامل سنسورهای دما، سیستمهای اطفاء حریق و شیرهای قطعکن.
سخن پایانی
خط رنگ کورهای صنعتی، مجموعهای پیچیده و هماهنگ از تجهیزات خط رنگ کورهای است که هر یک، نقشی حیاتی در کیفیت نهایی پوشش، بهرهوری تولید و هزینههای عملیاتی ایفا میکنند. همانطور که بررسی کردیم، سیستم آمادهسازی سطح (چربیزدایی، زنگزدایی، فسفاتهکاری، شستشو و خشککردن)، پایه و اساس یک پوشش باکیفیت را تشکیل میدهد. کابین پاشش رنگ و دستگاه پاشش الکترواستاتیک، پوشش اولیه را با دقت و یکنواختی اعمال میکنند. کوره پخت با دمای کنترلشده، فرایند تثبیت و پلیمریزاسیون را انجام میدهد. سیستم انتقال (کانوایر)، زنجیره تولید را پیوسته نگه میدارد و سیستم بازیافت پودر، بهرهوری اقتصادی را به حداکثر میرساند. سیستمهای تهویه، خنککاری، کنترل و اتوماسیون نیز ایمنی، کیفیت و پایداری فرایند را تضمین میکنند.
توصیه نهایی ما این است که برای راهاندازی یا بهینهسازی یک خط رنگ کورهای صنعتی، ابتدا نیازهای دقیق پروژه (نوع رنگ، حجم تولید، ابعاد قطعات، فضای کارگاه و بودجه) را شناسایی کنید و سپس با کارشناسان فنی مشورت نمایید. انتخاب صحیح هر یک از تجهیزات خط رنگ کورهای و رعایت اصول نگهداری و بهرهبرداری، میتواند یک خط رنگ کارآمد، اقتصادی و باکیفیت را برای سالهای متمادی برای شما به ارمغان آورد.
امتیاز شما به این برش لیزر ایران فلز برای این مقاله


